Industria
Bombas de vacío para la metalurgia
El vacío en el tratamiento térmico y en la metalurgia secundaria y especial mejora las propiedades de los metales y evita la oxidación (Leybold): en la fusión, la colada y el tratamiento térmico (Busch), en la desgasificación del acero (Edwards) y en la soldadura fuerte, la sinterización y el recubrimiento. Atlas Copco menciona ZRS y GLS para la metalurgia al vacío, y Elmo Rietschle, las bombas de vacío de tornillo S-VSI. A continuación puede ver qué series indican los propios fabricantes para estas tareas: 449 modelos de 6 fabricantes.
Comparar 449 modelosVer las aplicaciones
- 449Modelos
- 36Series
- 6Fabricantes
- 8Aplicaciones
En resumen
Metalurgia y tratamiento térmico: bombas de vacío – lo esencial
- Desgasificación del aceroPara la desgasificación al vacío en cuchara (VD), Leybold indica de 1,33 a 0,67 mbar, y para la descarburación al vacío con oxígeno (VOD), de 50 a 200 mbar, con DRYVAC DV 1200 a 1600 y RUVAC WH 7000 en lugar de eyectores de vapor. Edwards indica hasta un 97 % menos de costes energéticos frente a los eyectores.
- Tratamiento térmicoPara hornos de vacío, Busch indica una zona caliente de normalmente 1.200 °C y, en procesos especiales, de más de 2.000 °C. Pfeiffer Vacuum indica para el temple unos 10⁻³ hPa a entre 800 y 1000 °C; para el revenido, de 10 a 10⁻³ hPa a entre 150 y 650 °C, y para la cementación a baja presión, de 1 a 10⁻² hPa a entre 900 y 1050 °C.
- Metalurgia especialPara la fusión, el afino, la descarburación y la aleación de aceros y metales especiales al vacío, Leybold menciona DRYVAC DV con RUVAC WH/WS hasta 10⁻⁴ mbar. Edwards menciona Stokes, GXS y EXS para la refusión y la fusión al vacío de superaleaciones.
- Soldadura fuerte y sinterizaciónPfeiffer Vacuum indica para la soldadura fuerte en alto vacío de 10⁻⁵ a 10⁻⁶ hPa y para la sinterización unos 10⁻⁴ hPa. Leybold señala que los vapores de fundente atacan el aceite en la soldadura fuerte y menciona para ello las bombas de funcionamiento en seco VARODRY y DRYVAC.
Aplicaciones
Metalurgia y tratamiento térmico: para qué se usan las bombas de vacío
Para cada aplicación: qué aporta el vacío y qué series indican los fabricantes para ella. Los datos proceden de las páginas de los propios fabricantes.
Tratamiento térmico y hornos de vacío
La atmósfera del horno sin aire evita la oxidación (Leybold, Edwards, Pfeiffer Vacuum); Busch indica una zona caliente de normalmente 1.200 °C y, para procesos especiales, de más de 2.000 °C. Leybold menciona el temple al vacío con enfriamiento rápido, el revenido al vacío y la nitruración por plasma con una carga de gas elevada las 24 horas del día; Pfeiffer Vacuum sitúa el temple en torno a 10⁻³ hPa, el revenido entre 10 y 10⁻³ hPa, la cementación a baja presión entre 1 y 10⁻² hPa y la nitruración por plasma entre aproximadamente 10⁻² y 10⁻³ hPa.
- BuschCOBRA Industry, PANDA/PUMA, R5 menciona además MINK
- LeyboldDRYVAC, RUVAC WH/WHU menciona además SOGEVAC, TRIVAC, VARODRY y SCREWLINE
- Pfeiffer VacuumHiScroll, HiLobe, ACP, DuoVane menciona además A4, COBRA BC/DS y TORRI para el recocido
- EdwardsEXS, Stokes menciona además EH, GV, E2S y nXRi
Desgasificación del acero (VD, VOD, RH)
El vacío extrae del acero líquido el carbono, el hidrógeno, el oxígeno y el nitrógeno (Leybold); en el VOD se aporta oxígeno al baño fundido y se bombean el CO y el CO2, y en el proceso RH el acero circula a través de la cámara de desgasificación. Leybold indica de 1,33 a 0,67 mbar para VD y de 50 a 200 mbar para VOD con sistemas de bombeo mecánicos en lugar de eyectores de vapor; Edwards indica hasta un 97 % menos de costes energéticos frente a los eyectores.
- LeyboldDRYVAC, RUVAC WH/WHU
- EdwardsGXS, EXS menciona además IDX, EH y GMB
- BuschCOBRA Industry, PANDA/PUMA menciona además DOLPHIN
- Pfeiffer VacuumHiLobe
Fusión y refusión al vacío
En la fusión por inducción al vacío (VIM), el baño fundido se agita por inducción y se afina al vacío; en la refusión por arco al vacío (VAR), los lingotes se refunden al vacío (Leybold). Edwards menciona la homogeneización de la microestructura en superaleaciones y la pulvimetalurgia con atomización, MIM y fundición a la cera perdida, y Busch, además, la refusión por electroescoria, la fusión por arco de plasma y la fundición de precisión a la cera perdida.
- BuschCOBRA Industry, PANDA/PUMA
- EdwardsStokes, GXS, EXS menciona además PXH
- LeyboldDRYVAC, RUVAC WH/WHU menciona VIM y VAR sin serie, y para la metalurgia especial, DRYVAC DV con RUVAC WH/WS hasta 10⁻⁴ mbar
Soldadura fuerte al vacío
En la unión con material de aporte, el vacío excluye el oxígeno (Edwards); para la soldadura fuerte en alto vacío, Pfeiffer Vacuum indica de 10⁻⁵ a 10⁻⁶ hPa para la desgasificación, el mojado y las uniones soldadas sin cavidades. Leybold señala que los vapores de fundente atacan el aceite y menciona las VARODRY y DRYVAC de funcionamiento en seco.
- BuschCOBRA Industry, PANDA/PUMA, R5
- EdwardsEDS, EXS
- LeyboldDRYVAC menciona además VARODRY
- Pfeiffer VacuumDuoVane, HiLobe
Sinterización y eliminación del aglutinante
Las piezas de polvo se compactan por debajo del punto de fusión (Leybold); antes se elimina y se aspira el aglutinante, y el vacío evita la oxidación (Edwards, Pfeiffer Vacuum). Pfeiffer Vacuum indica unos 10⁻⁴ hPa, y Leybold, DRYVAC con RUVAC WH/WSU y SCREWLINE.
- BuschCOBRA Industry, PANDA/PUMA, R5
- EdwardsEXS
- LeyboldDRYVAC, RUVAC WH/WHU menciona además SCREWLINE
- Pfeiffer VacuumDuoVane, HiLobe menciona además la BA 501
Fundición a presión al vacío
Antes de la inyección se eliminan los gases del molde para que las piezas de aluminio y magnesio sean más densas (Busch). Busch menciona para ello COBRA, MINK, PANDA y R5; Pfeiffer Vacuum, COMBI y HiLobe, y Leybold incluye la fundición al vacío con la SCREWLINE.
- BuschR5, COBRA Industry, PANDA/PUMA menciona además MINK
- Pfeiffer VacuumHiLobe menciona además COMBI
- LeyboldSCREWLINE menciona la fundición al vacío con la SCREWLINE, que no figura aquí
Soldadura al vacío
La soldadura al vacío da cordones de soldadura sin poros (Busch). Busch menciona para ello COBRA, PANDA y R5; Pfeiffer Vacuum, COMBI, DuoVane, HiLobe y HiScroll, y Edwards, la EXS para la soldadura por haz de electrones y por plasma.
- BuschR5, COBRA Industry, PANDA/PUMA
- Pfeiffer VacuumDuoVane, HiScroll, HiLobe
- EdwardsEXS
Recubrimiento de herramientas e impresión 3D
Las superficies se recubren en una cámara de vacío limpia (Busch): Pfeiffer Vacuum menciona capas duras como TiN y DLC en herramientas de estampación y de fundición a presión, y capas decorativas de color PVD como TiN y ZrN. En la fusión por haz de electrones en la impresión 3D, el vacío evita la oxidación y guía el haz; Pfeiffer Vacuum indica unos 5×10⁻⁵ hPa, y Busch, condiciones de vacío estables para la fabricación aditiva.
- BuschCOBRA Industry, PANDA/PUMA, R5 menciona además MINK y COBRA DS
- Pfeiffer VacuumACP, DuoVane, HiLobe, HiScroll menciona además A4 y TORRI
Fabricantes y series
Metalurgia y tratamiento térmico: 6 fabricantes, 36 series
Se indican las series que el propio fabricante menciona para esta industria. «Mostrar solo …» aplica el filtro del resumen de productos.
Atlas Copco
7 modelos · 234–4.140 m³/h
Busch
244 modelos · 3–16.160 m³/h
Edwards
46 modelos · 30–44.300 m³/h
Elmo Rietschle
12 modelos · 300–5.740 m³/h
Leybold
86 modelos · 2,7–4.700 m³/h
Pfeiffer Vacuum
54 modelos · 1,25–13.540 m³/h
Resumen de productos
Metalurgia y tratamiento térmico: los 449 modelos comparados
Con los filtros de la izquierda puede acotar la selección: por fabricante, tecnología y valores característicos de los modelos, a 50 o 60 Hz.
Atlas Copco Serie GLS 2 modelos
Atlas Copco Serie ZRS 5 modelos
Busch Serie COBRA Industry 36 modelos
 COBRA NS 0070 CVelocidad de bombeo 70 m³/h 50 Hz85 m³/h 60 HzPresión final 0,03 mbarPotencia nominal del motor 4 kW 50 Hz4,4 kW 60 HzVariantes
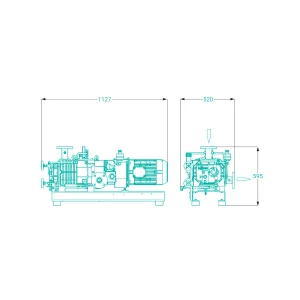 COBRA NC 0100 BVelocidad de bombeo 110 m³/h 50 Hz130 m³/h 60 HzPresión final 0,05 mbarPotencia nominal del motor 3,5 kW 50 Hz4,8 kW 60 HzVariantes 4
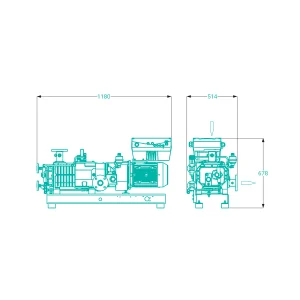 COBRA NC 0100 B ECOTORQUEVelocidad de bombeo 130 m³/h 50 Hz130 m³/h 60 HzPresión final 0,05 mbarPotencia nominal del motor 4,8 kW 50 Hz4,8 kW 60 HzVariantes
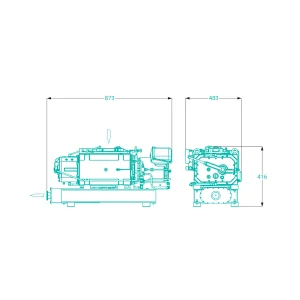 COBRA NS 0160 CVelocidad de bombeo 135 m³/h 50 Hz170 m³/h 60 HzPresión final 0,03 mbarPotencia nominal del motor 5,5 kW 50 Hz6,6 kW 60 HzVariantes
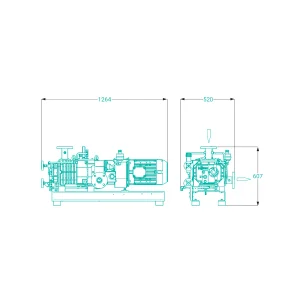 COBRA NC 0200 BVelocidad de bombeo 220 m³/h 50 Hz265 m³/h 60 HzPresión final 0,05 mbarPotencia nominal del motor 6 kW 50 Hz7,6 kW 60 HzVariantes 4
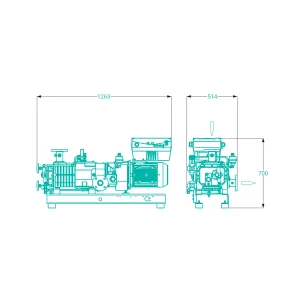 COBRA NC 0200 B ECOTORQUEVelocidad de bombeo 265 m³/h 50 Hz265 m³/h 60 HzPresión final 0,05 mbarPotencia nominal del motor 7,6 kW 50 Hz7,6 kW 60 HzVariantes
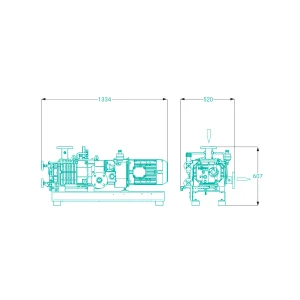 COBRA NC 0300 BVelocidad de bombeo 320 m³/h 50 Hz385 m³/h 60 HzPresión final 0,05 mbarPotencia nominal del motor 7,5 kW 50 Hz9,5 kW 60 HzVariantes 4
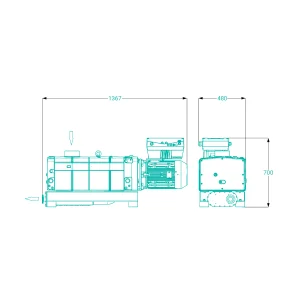 COBRA NC 0400 BVelocidad de bombeo 350 m³/h 50 Hz420 m³/h 60 HzPresión final 0,05 mbarPotencia nominal del motor 7,5 kW 50 Hz9,5 kW 60 HzVariantes
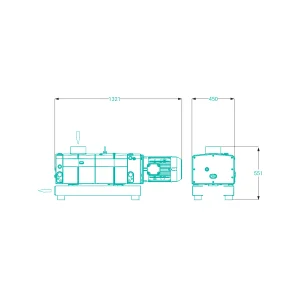 COBRA NX 0450 AVelocidad de bombeo 350 m³/h 50 Hz420 m³/h 60 HzPresión final 0,1 mbarPotencia nominal del motor 7,5 kW 50 Hz9,5 kW 60 HzVariantes
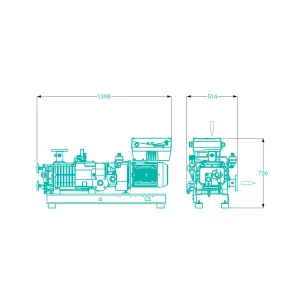 COBRA NC 0300 B ECOTORQUEVelocidad de bombeo 385 m³/h 50 Hz385 m³/h 60 HzPresión final 0,05 mbarPotencia nominal del motor 9,5 kW 50 Hz9,5 kW 60 HzVariantes
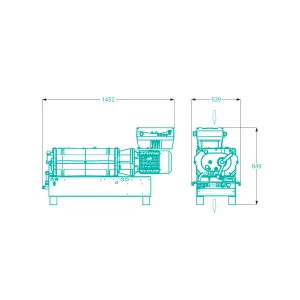 COBRA NC 0400 B ECOTORQUEVelocidad de bombeo 420 m³/h 50 Hz420 m³/h 60 HzPresión final 0,05 mbarPotencia nominal del motor 9,5 kW 50 Hz9,5 kW 60 HzVariantes
 COBRA NX 0450 A ECOTORQUEVelocidad de bombeo 420 m³/h 50 Hz420 m³/h 60 HzPresión final 0,1 mbarPotencia nominal del motor 11 kW 50 Hz11 kW 60 HzVariantes
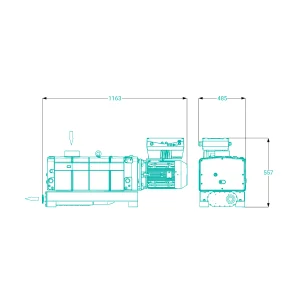 COBRA NC 0500 BVelocidad de bombeo 490 m³/h 50 Hz490 m³/h 60 HzPresión final 0,01 mbarPotencia nominal del motor 9 kW 50 Hz9 kW 60 HzVariantes
 COBRA NC 0630 C VRVelocidad de bombeo 580 m³/h 50 Hz680 m³/h 60 HzPresión final 25 mbarPotencia nominal del motor 22 kW 50 Hz22 kW 60 HzVariantes
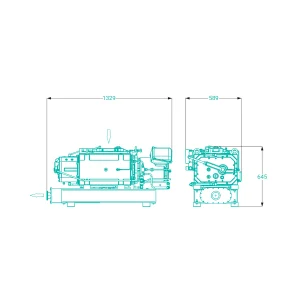 COBRA NS 0600 CVelocidad de bombeo 600 m³/h 50 Hz600 m³/h 60 HzPresión final 0,01 mbarPotencia nominal del motor 15 kW 50 Hz15 kW 60 HzVariantes
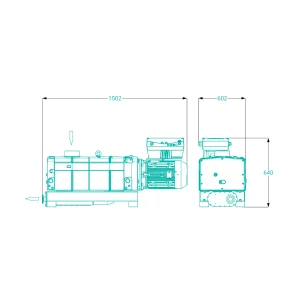 COBRA NC 0630 CVelocidad de bombeo 630 m³/h 50 Hz630 m³/h 60 HzPresión final 0,01 mbarPotencia nominal del motor 15 kW 50 Hz17 kW 60 HzVariantes
Busch Serie COBRA Semicon 22 modelos
Busch Serie DOLPHIN 70 modelos
Busch Serie MINK 32 modelos
Busch Serie PANDA/PUMA 26 modelos
Busch Serie R5 58 modelos
Edwards Serie E2S 3 modelos
Edwards Serie EDS 3 modelos
Edwards Serie EH 5 modelos
Edwards Serie EXS 11 modelos
Edwards Serie GMB 2 modelos
Edwards Serie GV 2 modelos
Edwards Serie GXS 10 modelos
Edwards Serie IDX 1 modelo
Edwards Serie nXRi 5 modelos
Edwards Serie Stokes 4 modelos
Elmo Rietschle Serie S-SVT 11 modelos
Elmo Rietschle Serie S-VSI 1 modelo
Leybold Serie CLAWVAC 5 modelos
Leybold Serie DRYVAC 9 modelos
Leybold Serie NOVADRY 4 modelos
Leybold Serie RUVAC WA/WAU 8 modelos
Leybold Serie RUVAC WH/WHU 7 modelos
Leybold Serie RUVAC WS/WSU 8 modelos
Leybold Serie SCREWLINE 2 modelos
Leybold Serie SOGEVAC 23 modelos
Leybold Serie TRIVAC 20 modelos
Pfeiffer Vacuum Serie A4 12 modelos
Pfeiffer Vacuum Serie ACP 4 modelos
Pfeiffer Vacuum Serie DuoVane 12 modelos
Pfeiffer Vacuum Serie HiLobe 17 modelos
Pfeiffer Vacuum Serie HiScroll 4 modelos
Pfeiffer Vacuum Serie TORRI 4 modelos
Pfeiffer Vacuum Serie UnoLine Plus 1 modelo
Ningún modelo coincide con estos filtros.
Atlas Copco Serie GLS 2 modelos
Atlas Copco Serie ZRS 5 modelos
Busch Serie COBRA Industry 36 modelos
Busch Serie COBRA Semicon 22 modelos
Busch Serie DOLPHIN 70 modelos
Busch Serie MINK 32 modelos
Busch Serie PANDA/PUMA 26 modelos
Busch Serie R5 58 modelos
Edwards Serie E2S 3 modelos
Edwards Serie EDS 3 modelos
Edwards Serie EH 5 modelos
Edwards Serie EXS 11 modelos
Edwards Serie GMB 2 modelos
Edwards Serie GV 2 modelos
Edwards Serie GXS 10 modelos
Edwards Serie IDX 1 modelo
Edwards Serie nXRi 5 modelos
Edwards Serie Stokes 4 modelos
Elmo Rietschle Serie S-SVT 11 modelos
Elmo Rietschle Serie S-VSI 1 modelo
Leybold Serie CLAWVAC 5 modelos
Leybold Serie DRYVAC 9 modelos
Leybold Serie NOVADRY 4 modelos
Leybold Serie RUVAC WA/WAU 8 modelos
Leybold Serie RUVAC WH/WHU 7 modelos
Leybold Serie RUVAC WS/WSU 8 modelos
Leybold Serie SCREWLINE 2 modelos
Leybold Serie SOGEVAC 23 modelos
Leybold Serie TRIVAC 20 modelos
Pfeiffer Vacuum Serie A4 12 modelos
Pfeiffer Vacuum Serie ACP 4 modelos
Pfeiffer Vacuum Serie DuoVane 12 modelos
Pfeiffer Vacuum Serie HiLobe 17 modelos
Pfeiffer Vacuum Serie HiScroll 4 modelos
Pfeiffer Vacuum Serie TORRI 4 modelos
Pfeiffer Vacuum Serie UnoLine Plus 1 modelo
Los modelos que un fabricante ya no tiene en su gama actual figuran en su sección «Modelos descatalogados».
Selección
Metalurgia y tratamiento térmico: cómo elegir la bomba de vacío
Lo que los fabricantes destacan para el uso en esta industria.
Fundente, aglutinante y subproductos
En la soldadura fuerte, los vapores de fundente atacan el aceite, y en la cementación al vacío los subproductos carbonosos se condensan con facilidad (Leybold); en la sinterización se aspira el aglutinante (Edwards, Pfeiffer Vacuum). Leybold menciona para ello las series de funcionamiento en seco DRYVAC y VARODRY, y para la cementación, DRYVAC con RUVAC y SCREWLINE.
Rango de presión
Pfeiffer Vacuum clasifica los procesos por presión: normalizado de 10⁻¹ a 10⁻² hPa, temple unos 10⁻³ hPa, sinterización unos 10⁻⁴ hPa, soldadura fuerte de 10⁻⁵ a 10⁻⁶ hPa. Para la desgasificación del acero, Leybold indica de 1,33 a 0,67 mbar (VD) y de 50 a 200 mbar (VOD), y para la metalurgia especial, hasta 10⁻⁴ mbar.
Carga de gas y servicio continuo
Para la nitruración por plasma, Leybold menciona una carga de gas elevada las 24 horas del día con DRYVAC y SOGEVAC. Para la desgasificación del acero, Edwards menciona GXS, IDX, EH, GMB y EXS y hasta un 97 % menos de costes energéticos frente a los eyectores, y Leybold, sistemas de bombeo mecánicos en lugar de eyectores de vapor.
Preguntas frecuentes
Metalurgia y tratamiento térmico: preguntas frecuentes sobre bombas de vacío
¿Qué bomba de vacío es adecuada para hornos de vacío y tratamiento térmico?
Busch menciona COBRA, PANDA, PUMA y R5; Leybold, SOGEVAC, TRIVAC, RUVAC, VARODRY, DRYVAC y SCREWLINE; Pfeiffer Vacuum, HiScroll y HiLobe, y Edwards, bombas de paletas rotativas y bombas de tornillo en seco, así como EH, Stokes, GV y E2S.
¿Cuánto vacío necesita el temple al vacío?
Pfeiffer Vacuum indica para el temple unos 10⁻³ hPa a entre 800 y 1000 °C, para el revenido de 10 a 10⁻³ hPa a entre 150 y 650 °C y para el normalizado de 10⁻¹ a 10⁻² hPa. Leybold describe el temple al vacío como un calentamiento con enfriamiento rápido, con DRYVAC y SOGEVAC.
¿Qué bomba de vacío para la soldadura fuerte al vacío?
Busch menciona COBRA, PANDA y R5; Edwards, EDS y EXS, y Pfeiffer Vacuum, DuoVane y HiLobe. Leybold menciona VARODRY y DRYVAC porque los vapores de fundente atacan el aceite.
¿Por qué se realiza la soldadura fuerte al vacío?
El vacío excluye el oxígeno durante la unión (Edwards). Pfeiffer Vacuum menciona, a entre 10⁻⁵ y 10⁻⁶ hPa, la desgasificación, el mojado y las uniones soldadas sin cavidades.
¿Qué bomba de vacío para la desgasificación del acero?
Leybold menciona DRYVAC DV 1200 a 1600 con RUVAC WH 7000 como sistema de bombeo mecánico en lugar de eyectores de vapor; Edwards, GXS, IDX, EH, GMB y EXS; Busch, COBRA, DOLPHIN y PANDA, y Pfeiffer Vacuum, la HiLobe.
¿Cuánto vacío necesita la desgasificación del acero?
Para la desgasificación al vacío en cuchara (VD), Leybold indica de 1,33 a 0,67 mbar, y para la descarburación al vacío con oxígeno (VOD), de 50 a 200 mbar. Edwards menciona la eliminación de H2 y N2 del baño fundido y la descarburación con oxígeno.
¿Qué bomba de vacío para la sinterización al vacío?
Busch menciona COBRA, PANDA y R5; Edwards, la EXS; Leybold, DRYVAC con RUVAC WH/WSU y SCREWLINE, y Pfeiffer Vacuum, DuoVane y HiLobe a unos 10⁻⁴ hPa.
¿Qué bomba de vacío para la fundición a presión al vacío?
Busch menciona COBRA, MINK, PANDA y R5 para eliminar los gases del molde en el aluminio y el magnesio; Pfeiffer Vacuum, COMBI y HiLobe, y Leybold, la SCREWLINE.
¿Qué bomba de vacío para la soldadura por haz de electrones?
Busch menciona COBRA, PANDA y R5 para cordones de soldadura sin poros; Pfeiffer Vacuum, COMBI, DuoVane, HiLobe y HiScroll, y Edwards, la EXS.
¿Qué bomba de vacío para el recubrimiento PVD de herramientas?
Busch menciona COBRA, PANDA, PUMA y R5 para capas de protección contra el desgaste y capas decorativas; Pfeiffer Vacuum, ACP, DuoVane, HiLobe y HiScroll para capas duras como TiN y DLC en herramientas y para capas decorativas como TiN y ZrN.
¿Suministra Ehrler & Beck también repuestos y servicio?
Sí. Ehrler & Beck ofrece repuestos originales y accesorios, así como mantenimiento y reparación.
¿Qué bomba se adapta a su proceso?
Indíquenos la aplicación, el medio y el número de máquinas: le asesoramos en la selección, los repuestos y el servicio.
