Branche
Vakuumpumpen für die Metallurgie
Vakuum in Wärmebehandlung, Sekundär- und Sondermetallurgie verbessert Metalleigenschaften und verhindert Oxidation (Leybold): beim Schmelzen, Gießen und Wärmebehandeln (Busch), bei der Stahlentgasung (Edwards) und beim Löten, Sintern und Beschichten. Atlas Copco nennt für die Vakuummetallurgie ZRS und GLS, Elmo Rietschle die Schrauben-Vakuumpumpen S-VSI. Hier sehen Sie, welche Serien die Hersteller selbst für diese Aufgaben nennen – 449 Modelle von 6 Herstellern.
449 Modelle vergleichenAnwendungen ansehen
- 449Modelle
- 36Serien
- 6Hersteller
- 8Anwendungen
Kurz gesagt
Vakuumpumpen für Metallurgie und Wärmebehandlung – das Wichtigste in Kürze
- StahlentgasungLeybold nennt für die Vakuumentgasung in der Pfanne (VD) 1,33 bis 0,67 mbar und für die Vakuum-Sauerstoff-Entkohlung (VOD) 50 bis 200 mbar, mit DRYVAC DV 1200 bis 1600 und RUVAC WH 7000 statt Dampfejektoren. Edwards nennt bis zu 97 % weniger Energiekosten gegenüber Ejektoren.
- WärmebehandlungBusch nennt für Vakuumöfen eine Heißzone von meist 1.200 °C, in Sonderverfahren über 2.000 °C. Pfeiffer Vacuum gibt für das Härten etwa 10⁻³ hPa bei 800 bis 1000 °C an, für das Anlassen 10 bis 10⁻³ hPa bei 150 bis 650 °C und für das Niederdruckaufkohlen 1 bis 10⁻² hPa bei 900 bis 1050 °C.
- SondermetallurgieLeybold nennt für das Schmelzen, Reinigen, Entkohlen und Legieren von Stählen und Sondermetallen im Vakuum DRYVAC DV mit RUVAC WH/WS bis 10⁻⁴ mbar. Edwards nennt Stokes, GXS und EXS für Umschmelzen und Vakuumschmelzen von Superlegierungen.
- Löten und SinternPfeiffer Vacuum nennt für das Hochvakuum-Löten 10⁻⁵ bis 10⁻⁶ hPa und für das Sintern etwa 10⁻⁴ hPa. Leybold weist darauf hin, dass Flussmitteldämpfe beim Löten Öl angreifen, und nennt dafür die trockenen Pumpen VARODRY und DRYVAC.
Anwendungen
Wofür Metallurgie und Wärmebehandlung Vakuumpumpen braucht
Für jede Anwendung: was das Vakuum leistet und welche Serien die Hersteller dafür nennen. Die Angaben stammen von den Seiten der Hersteller.
Wärmebehandlung und Vakuumöfen
Die luftfreie Ofenatmosphäre verhindert Oxidation (Leybold, Edwards, Pfeiffer Vacuum); Busch nennt eine Heißzone von meist 1.200 °C und für Sonderverfahren über 2.000 °C. Leybold nennt Vakuumhärten mit schnellem Abschrecken, Vakuumtempern und das Plasmanitrieren mit hoher Gaslast rund um die Uhr; Pfeiffer Vacuum ordnet Härten bei etwa 10⁻³ hPa, Anlassen bei 10 bis 10⁻³ hPa, Niederdruckaufkohlen bei 1 bis 10⁻² hPa und Plasmanitrieren bei etwa 10⁻² bis 10⁻³ hPa ein.
- BuschCOBRA Industry, PANDA/PUMA, R5 nennt außerdem MINK
- LeyboldDRYVAC, RUVAC WH/WHU nennt außerdem SOGEVAC, TRIVAC, VARODRY und SCREWLINE
- Pfeiffer VacuumHiScroll, HiLobe, ACP, DuoVane nennt außerdem A4, COBRA BC/DS und TORRI für das Glühen
- EdwardsEXS, Stokes nennt außerdem EH, GV, E2S und nXRi
Stahlentgasung (VD, VOD, RH)
Vakuum entzieht dem flüssigen Stahl Kohlenstoff, Wasserstoff, Sauerstoff und Stickstoff (Leybold); bei der VOD wird Sauerstoff auf die Schmelze gegeben und CO und CO2 abgepumpt, beim RH-Verfahren zirkuliert der Stahl durch die Entgasungskammer. Leybold nennt 1,33 bis 0,67 mbar für VD und 50 bis 200 mbar für VOD mit mechanischen Pumpsystemen statt Dampfejektoren; Edwards nennt bis zu 97 % weniger Energiekosten gegenüber Ejektoren.
- LeyboldDRYVAC, RUVAC WH/WHU
- EdwardsGXS, EXS nennt außerdem IDX, EH und GMB
- BuschCOBRA Industry, PANDA/PUMA nennt außerdem DOLPHIN
- Pfeiffer VacuumHiLobe
Vakuumschmelzen und Umschmelzen
Beim Vakuum-Induktionsschmelzen (VIM) wird die Schmelze per Induktion gerührt und im Vakuum veredelt, beim Vakuum-Lichtbogen-Umschmelzen (VAR) werden Ingots im Vakuum umgeschmolzen (Leybold). Edwards nennt das Homogenisieren des Gefüges bei Superlegierungen und die Pulvermetallurgie mit Verdüsung, MIM und Feinguss, Busch außerdem Elektroschlacke-Umschmelzen, Plasma-Lichtbogenschmelzen und Präzisions-Feinguss.
- BuschCOBRA Industry, PANDA/PUMA
- EdwardsStokes, GXS, EXS nennt außerdem PXH
- LeyboldDRYVAC, RUVAC WH/WHU nennt VIM und VAR ohne Serie, für die Sondermetallurgie DRYVAC DV mit RUVAC WH/WS bis 10⁻⁴ mbar
Vakuumlöten
Beim Fügen mit Lot schließt das Vakuum Sauerstoff aus (Edwards); Pfeiffer Vacuum nennt für das Hochvakuum-Löten 10⁻⁵ bis 10⁻⁶ hPa für Entgasung, Benetzung und lunkerfreie Lötungen. Leybold weist darauf hin, dass Flussmitteldämpfe Öl angreifen, und nennt die trockenen VARODRY und DRYVAC.
- BuschCOBRA Industry, PANDA/PUMA, R5
- EdwardsEDS, EXS
- LeyboldDRYVAC nennt außerdem VARODRY
- Pfeiffer VacuumDuoVane, HiLobe
Sintern und Entbindern
Pulverteile werden unterhalb des Schmelzpunkts verdichtet (Leybold); zuvor wird der Binder entfernt und abgesaugt, das Vakuum verhindert Oxidation (Edwards, Pfeiffer Vacuum). Pfeiffer Vacuum nennt etwa 10⁻⁴ hPa, Leybold DRYVAC mit RUVAC WH/WSU und SCREWLINE.
- BuschCOBRA Industry, PANDA/PUMA, R5
- EdwardsEXS
- LeyboldDRYVAC, RUVAC WH/WHU nennt außerdem SCREWLINE
- Pfeiffer VacuumDuoVane, HiLobe nennt außerdem die BA 501
Vakuumdruckguss
Vor dem Schuss werden Gase aus der Form entfernt, damit Aluminium- und Magnesiumteile dichter werden (Busch). Busch nennt dafür COBRA, MINK, PANDA und R5, Pfeiffer Vacuum COMBI und HiLobe; Leybold führt den Vakuumguss mit der SCREWLINE auf.
- BuschR5, COBRA Industry, PANDA/PUMA nennt außerdem MINK
- Pfeiffer VacuumHiLobe nennt außerdem COMBI
- LeyboldSCREWLINE nennt den Vakuumguss mit der SCREWLINE, die hier nicht gelistet ist
Schweißen im Vakuum
Das Schweißen im Vakuum ergibt porenfreie Schweißnähte (Busch). Busch nennt dafür COBRA, PANDA und R5, Pfeiffer Vacuum COMBI, DuoVane, HiLobe und HiScroll, Edwards die EXS für Elektronenstrahl- und Plasmaschweißen.
- BuschR5, COBRA Industry, PANDA/PUMA
- Pfeiffer VacuumDuoVane, HiScroll, HiLobe
- EdwardsEXS
Beschichten von Werkzeugen und 3D-Druck
Oberflächen werden in einer sauberen Vakuumkammer beschichtet (Busch): Pfeiffer Vacuum nennt harte Schichten wie TiN und DLC auf Stanz- und Druckgusswerkzeugen und dekorative PVD-Farbschichten wie TiN und ZrN. Beim Elektronenstrahlschmelzen im 3D-Druck verhindert das Vakuum Oxidation und führt den Strahl; Pfeiffer Vacuum nennt etwa 5×10⁻⁵ hPa, Busch stabile Vakuumbedingungen für die additive Fertigung.
- BuschCOBRA Industry, PANDA/PUMA, R5 nennt außerdem MINK und COBRA DS
- Pfeiffer VacuumACP, DuoVane, HiLobe, HiScroll nennt außerdem A4 und TORRI
Hersteller und Serien
6 Hersteller, 36 Serien für Metallurgie und Wärmebehandlung
Aufgeführt sind die Serien, die der Hersteller selbst für diese Branche nennt. „Nur … anzeigen“ setzt den Filter der Produktübersicht.
Atlas Copco
7 Modelle · 234–4.140 m³/h
Busch
244 Modelle · 3–16.160 m³/h
Edwards
46 Modelle · 30–44.300 m³/h
Elmo Rietschle
12 Modelle · 300–5.740 m³/h
Leybold
86 Modelle · 2,7–4.700 m³/h
Pfeiffer Vacuum
54 Modelle · 1,25–13.540 m³/h
Produktübersicht
Alle 449 Modelle für Metallurgie und Wärmebehandlung im Vergleich
Mit den Filtern links grenzen Sie die Auswahl ein – nach Hersteller, Technologie und den Kennwerten der Modelle, wahlweise für 50 oder 60 Hz.
Atlas Copco GLS Serie 2 Modelle
Atlas Copco ZRS Serie 5 Modelle
Busch COBRA Industry Serie 36 Modelle
 COBRA NS 0070 CSaugvermögen 70 m³/h 50 Hz85 m³/h 60 HzEnddruck 0,03 mbarMotornennleistung 4 kW 50 Hz4,4 kW 60 HzVarianten
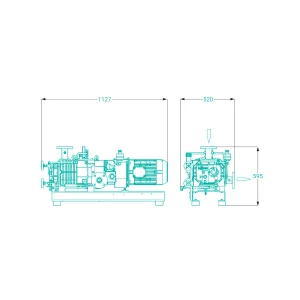 COBRA NC 0100 BSaugvermögen 110 m³/h 50 Hz130 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 3,5 kW 50 Hz4,8 kW 60 HzVarianten 4
 COBRA NC 0100 B ECOTORQUESaugvermögen 130 m³/h 50 Hz130 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 4,8 kW 50 Hz4,8 kW 60 HzVarianten
 COBRA NS 0160 CSaugvermögen 135 m³/h 50 Hz170 m³/h 60 HzEnddruck 0,03 mbarMotornennleistung 5,5 kW 50 Hz6,6 kW 60 HzVarianten
 COBRA NC 0200 BSaugvermögen 220 m³/h 50 Hz265 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 6 kW 50 Hz7,6 kW 60 HzVarianten 4
 COBRA NC 0200 B ECOTORQUESaugvermögen 265 m³/h 50 Hz265 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 7,6 kW 50 Hz7,6 kW 60 HzVarianten
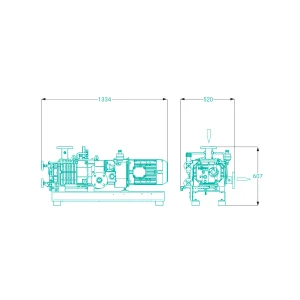 COBRA NC 0300 BSaugvermögen 320 m³/h 50 Hz385 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 7,5 kW 50 Hz9,5 kW 60 HzVarianten 4
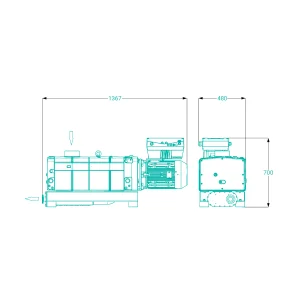 COBRA NC 0400 BSaugvermögen 350 m³/h 50 Hz420 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 7,5 kW 50 Hz9,5 kW 60 HzVarianten
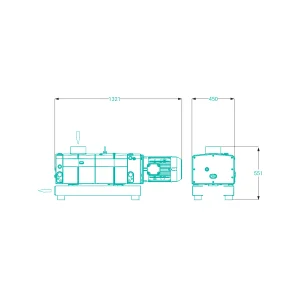 COBRA NX 0450 ASaugvermögen 350 m³/h 50 Hz420 m³/h 60 HzEnddruck 0,1 mbarMotornennleistung 7,5 kW 50 Hz9,5 kW 60 HzVarianten
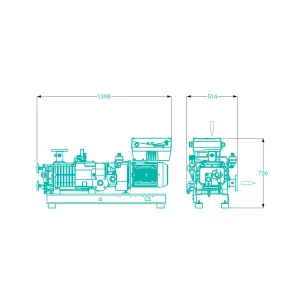 COBRA NC 0300 B ECOTORQUESaugvermögen 385 m³/h 50 Hz385 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 9,5 kW 50 Hz9,5 kW 60 HzVarianten
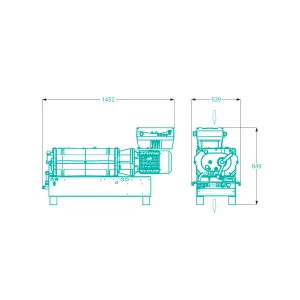 COBRA NC 0400 B ECOTORQUESaugvermögen 420 m³/h 50 Hz420 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 9,5 kW 50 Hz9,5 kW 60 HzVarianten
 COBRA NX 0450 A ECOTORQUESaugvermögen 420 m³/h 50 Hz420 m³/h 60 HzEnddruck 0,1 mbarMotornennleistung 11 kW 50 Hz11 kW 60 HzVarianten
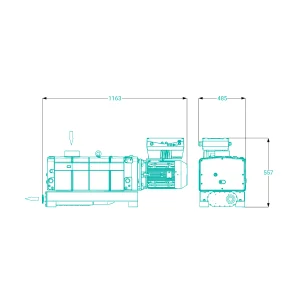 COBRA NC 0500 BSaugvermögen 490 m³/h 50 Hz490 m³/h 60 HzEnddruck 0,01 mbarMotornennleistung 9 kW 50 Hz9 kW 60 HzVarianten
 COBRA NC 0630 C VRSaugvermögen 580 m³/h 50 Hz680 m³/h 60 HzEnddruck 25 mbarMotornennleistung 22 kW 50 Hz22 kW 60 HzVarianten
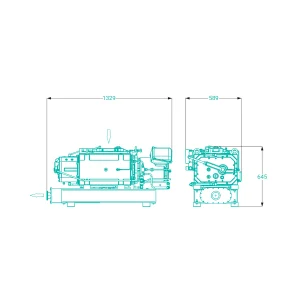 COBRA NS 0600 CSaugvermögen 600 m³/h 50 Hz600 m³/h 60 HzEnddruck 0,01 mbarMotornennleistung 15 kW 50 Hz15 kW 60 HzVarianten
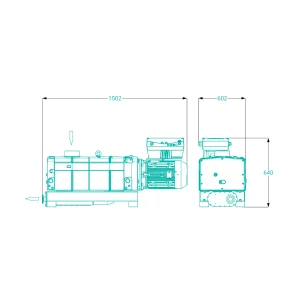 COBRA NC 0630 CSaugvermögen 630 m³/h 50 Hz630 m³/h 60 HzEnddruck 0,01 mbarMotornennleistung 15 kW 50 Hz17 kW 60 HzVarianten
Busch COBRA Semicon Serie 22 Modelle
Busch DOLPHIN Serie 70 Modelle
Busch MINK Serie 32 Modelle
Busch PANDA/PUMA Serie 26 Modelle
Busch R5 Serie 58 Modelle
Edwards E2S Serie 3 Modelle
Edwards EDS Serie 3 Modelle
Edwards EH Serie 5 Modelle
Edwards EXS Serie 11 Modelle
Edwards GMB Serie 2 Modelle
Edwards GV Serie 2 Modelle
Edwards GXS Serie 10 Modelle
Edwards IDX Serie 1 Modell
Edwards nXRi Serie 5 Modelle
Edwards Stokes Serie 4 Modelle
Elmo Rietschle S-SVT Serie 11 Modelle
Elmo Rietschle S-VSI Serie 1 Modell
Leybold CLAWVAC Serie 5 Modelle
Leybold DRYVAC Serie 9 Modelle
Leybold NOVADRY Serie 4 Modelle
Leybold RUVAC WA/WAU Serie 8 Modelle
Leybold RUVAC WH/WHU Serie 7 Modelle
Leybold RUVAC WS/WSU 8 Modelle
Leybold SCREWLINE Serie 2 Modelle
Leybold SOGEVAC Serie 23 Modelle
Leybold TRIVAC Serie 20 Modelle
Pfeiffer Vacuum A4 Serie 12 Modelle
Pfeiffer Vacuum ACP Serie 4 Modelle
Pfeiffer Vacuum DuoVane Serie 12 Modelle
Pfeiffer Vacuum HiLobe Serie 17 Modelle
Pfeiffer Vacuum HiScroll Serie 4 Modelle
Pfeiffer Vacuum TORRI Serie 4 Modelle
Pfeiffer Vacuum UnoLine Plus Serie 1 Modell
Kein Modell entspricht diesen Filtern.
Atlas Copco GLS Serie 2 Modelle
Atlas Copco ZRS Serie 5 Modelle
Busch COBRA Industry Serie 36 Modelle
Busch COBRA Semicon Serie 22 Modelle
Busch DOLPHIN Serie 70 Modelle
Busch MINK Serie 32 Modelle
Busch PANDA/PUMA Serie 26 Modelle
Busch R5 Serie 58 Modelle
Edwards E2S Serie 3 Modelle
Edwards EDS Serie 3 Modelle
Edwards EH Serie 5 Modelle
Edwards EXS Serie 11 Modelle
Edwards GMB Serie 2 Modelle
Edwards GV Serie 2 Modelle
Edwards GXS Serie 10 Modelle
Edwards IDX Serie 1 Modell
Edwards nXRi Serie 5 Modelle
Edwards Stokes Serie 4 Modelle
Elmo Rietschle S-SVT Serie 11 Modelle
Elmo Rietschle S-VSI Serie 1 Modell
Leybold CLAWVAC Serie 5 Modelle
Leybold DRYVAC Serie 9 Modelle
Leybold NOVADRY Serie 4 Modelle
Leybold RUVAC WA/WAU Serie 8 Modelle
Leybold RUVAC WH/WHU Serie 7 Modelle
Leybold RUVAC WS/WSU 8 Modelle
Leybold SCREWLINE Serie 2 Modelle
Leybold SOGEVAC Serie 23 Modelle
Leybold TRIVAC Serie 20 Modelle
Pfeiffer Vacuum A4 Serie 12 Modelle
Pfeiffer Vacuum ACP Serie 4 Modelle
Pfeiffer Vacuum DuoVane Serie 12 Modelle
Pfeiffer Vacuum HiLobe Serie 17 Modelle
Pfeiffer Vacuum HiScroll Serie 4 Modelle
Pfeiffer Vacuum TORRI Serie 4 Modelle
Pfeiffer Vacuum UnoLine Plus Serie 1 Modell
Modelle, die ein Hersteller nicht mehr im aktuellen Programm führt, stehen in seinem Bereich „Auslaufmodelle“.
Auswahl
Vakuumpumpe für Metallurgie und Wärmebehandlung auswählen
Was die Hersteller für den Einsatz in dieser Branche hervorheben.
Flussmittel, Binder und Nebenprodukte
Beim Löten greifen Flussmitteldämpfe Öl an, bei der Vakuumaufkohlung kondensieren kohlenstoffhaltige Nebenprodukte leicht (Leybold); beim Sintern wird der Binder abgesaugt (Edwards, Pfeiffer Vacuum). Leybold nennt dafür die trockenen Serien DRYVAC und VARODRY, für das Aufkohlen DRYVAC mit RUVAC und SCREWLINE.
Druckbereich
Pfeiffer Vacuum ordnet die Verfahren nach Druck: Normalglühen 10⁻¹ bis 10⁻² hPa, Härten etwa 10⁻³ hPa, Sintern etwa 10⁻⁴ hPa, Löten 10⁻⁵ bis 10⁻⁶ hPa. Leybold nennt für die Stahlentgasung 1,33 bis 0,67 mbar (VD) und 50 bis 200 mbar (VOD), für die Sondermetallurgie bis 10⁻⁴ mbar.
Gaslast und Dauerbetrieb
Leybold nennt für das Plasmanitrieren eine hohe Gaslast rund um die Uhr mit DRYVAC und SOGEVAC. Edwards nennt für die Stahlentgasung GXS, IDX, EH, GMB und EXS und bis zu 97 % weniger Energiekosten gegenüber Ejektoren, Leybold mechanische Pumpsysteme statt Dampfejektoren.
Häufige Fragen
Häufige Fragen zu Vakuumpumpen für Metallurgie und Wärmebehandlung
Welche Vakuumpumpe eignet sich für Vakuumöfen und Wärmebehandlung?
Busch nennt COBRA, PANDA, PUMA und R5, Leybold SOGEVAC, TRIVAC, RUVAC, VARODRY, DRYVAC und SCREWLINE, Pfeiffer Vacuum HiScroll und HiLobe, Edwards Drehschieber- und Trockenschraubenpumpen sowie EH, Stokes, GV und E2S.
Wie viel Vakuum braucht das Vakuumhärten?
Pfeiffer Vacuum nennt für das Härten etwa 10⁻³ hPa bei 800 bis 1000 °C, für das Anlassen 10 bis 10⁻³ hPa bei 150 bis 650 °C und für das Normalglühen 10⁻¹ bis 10⁻² hPa. Leybold beschreibt das Vakuumhärten als Erwärmen mit schnellem Abschrecken mit DRYVAC und SOGEVAC.
Welche Vakuumpumpe für das Vakuumlöten?
Busch nennt COBRA, PANDA und R5, Edwards EDS und EXS, Pfeiffer Vacuum DuoVane und HiLobe. Leybold nennt VARODRY und DRYVAC, weil Flussmitteldämpfe Öl angreifen.
Warum wird im Vakuum gelötet?
Das Vakuum schließt Sauerstoff beim Fügen aus (Edwards). Pfeiffer Vacuum nennt bei 10⁻⁵ bis 10⁻⁶ hPa Entgasung, Benetzung und lunkerfreie Lötungen.
Welche Vakuumpumpe für die Stahlentgasung?
Leybold nennt DRYVAC DV 1200 bis 1600 mit RUVAC WH 7000 als mechanisches Pumpsystem statt Dampfejektoren, Edwards GXS, IDX, EH, GMB und EXS, Busch COBRA, DOLPHIN und PANDA, Pfeiffer Vacuum die HiLobe.
Wie viel Vakuum braucht die Stahlentgasung?
Leybold nennt für die Vakuumentgasung in der Pfanne (VD) 1,33 bis 0,67 mbar und für die Vakuum-Sauerstoff-Entkohlung (VOD) 50 bis 200 mbar. Edwards nennt das Entfernen von H2 und N2 aus der Schmelze und die Entkohlung mit Sauerstoff.
Welche Vakuumpumpe für das Vakuumsintern?
Busch nennt COBRA, PANDA und R5, Edwards die EXS, Leybold DRYVAC mit RUVAC WH/WSU und SCREWLINE, Pfeiffer Vacuum DuoVane und HiLobe bei etwa 10⁻⁴ hPa.
Welche Vakuumpumpe für den Vakuumdruckguss?
Busch nennt COBRA, MINK, PANDA und R5 zum Entfernen der Gase aus der Form bei Aluminium und Magnesium, Pfeiffer Vacuum COMBI und HiLobe, Leybold die SCREWLINE.
Welche Vakuumpumpe für das Elektronenstrahlschweißen?
Busch nennt COBRA, PANDA und R5 für porenfreie Schweißnähte, Pfeiffer Vacuum COMBI, DuoVane, HiLobe und HiScroll, Edwards die EXS.
Welche Vakuumpumpe für die PVD-Beschichtung von Werkzeugen?
Busch nennt COBRA, PANDA, PUMA und R5 für Verschleißschutz- und dekorative Schichten, Pfeiffer Vacuum ACP, DuoVane, HiLobe und HiScroll für harte Schichten wie TiN und DLC auf Werkzeugen und für dekorative Schichten wie TiN und ZrN.
Liefert Ehrler & Beck auch Ersatzteile und Service?
Ja. Ehrler & Beck bietet Originalersatzteile und Zubehör sowie Wartung und Reparatur an.
Welche Pumpe passt zu Ihrem Prozess?
Nennen Sie uns die Anwendung, das Medium und die Zahl der Maschinen – wir beraten Sie zu Auswahl, Ersatzteilen und Service.
