Anwendung
Vakuumpumpen für Elektronenstrahl- und Vakuumschweißen
Beim Elektronenstrahlschweißen liegt das Bauteil in einer Vakuumkammer: Der Elektronenstrahl braucht das Vakuum, und ohne Luft bleibt die Naht frei von Poren und Oxid. Atlas Copco beschreibt das Vakuumschweißen mit wenig Sauerstoff und Stickstoff, damit die Naht nicht oxidiert; Busch nennt porenfreie Schweißnähte. Hier finden Sie, wie die Anwendung funktioniert, welches Vakuum die Hersteller nennen und welche ihrer Serien dafür vorgesehen sind – 175 Modelle von 4 Herstellern.
175 Modelle vergleichenSo funktioniert es
- 175Modelle
- 9Serien
- 4Hersteller
- 4Branchen
Punkte berühren: Die Teile der Anlage erklären sich selbst.
Kurz gesagt
Elektronenstrahl- und Vakuumschweißen – das Wichtigste in Kürze
- Keine OxidationAtlas Copco: wenig O₂ und N₂ in der Kammer, damit die Naht nicht oxidiert – im Nieder- bis Hochvakuum.
- Porenfreie NähteBusch nennt für das Elektronenstrahlschweißen porenfreie Schweißnähte und die Serien COBRA, PANDA/PUMA und R5 (im Produktfinder).
- Genannte SerienPfeiffer Vacuum nennt DuoVane, HiLobe und HiScroll sowie die Familie COMBI; Leybold führt DRYVAC und SCREWLINE für die Schweißtechnik auf, Edwards EXS für Elektronenstrahl- und Plasmaschweißen.
- LaserschweißenBecker nennt die Abbrandabsaugung beim Laserschweißen, ohne eine Serie zu nennen.
Funktionsprinzip
So funktioniert Elektronenstrahl- und Vakuumschweißen
Die Zeichnung zeigt das Grundprinzip im Schnitt. Anlagen und Pumpen der einzelnen Hersteller unterscheiden sich im Detail.
- BeladenDas Bauteil wird in die Kammer gelegt und gespannt, die Kammer schließt.
- EvakuierenDer Pumpstand saugt die Kammer ab, bis der Kammerdruck erreicht ist – laut Atlas Copco mit wenig O₂ und N₂, damit die Naht nicht oxidiert.
- SchweißenDer Elektronenstrahl schweißt die Naht im Vakuum – laut Busch porenfrei. Danach wird belüftet und entladen.
Vakuum und Auslegung
Wie viel Vakuum Elektronenstrahl- und Vakuumschweißen braucht
Was die Hersteller zu Druck, Saugvermögen und Auslegung sagen.
Welches Vakuum
Atlas Copco nennt für das Vakuumschweißen Nieder- bis Hochvakuum, ohne einen Druck zu beziffern.
Pumpstand
Die Kammer wird nach jedem Beladen neu evakuiert; dafür nennt Pfeiffer Vacuum neben DuoVane, HiLobe und HiScroll die Familie COMBI. Welche Kombination passt, hängt von Kammergröße und Taktzeit ab.
Abbrand und Metalldampf
Becker nennt die Abbrandabsaugung beim Laserschweißen; Abscheider oder Filter vor der Pumpe halten Metalldampf und Abbrand zurück.
Welche Pumpen
Busch nennt COBRA, PANDA/PUMA und R5 (im Produktfinder), Pfeiffer Vacuum DuoVane, HiLobe und HiScroll, Leybold DRYVAC und SCREWLINE, Edwards EXS. Atlas Copco und Becker nennen die Anwendung ohne Serie.
Technik
Welche Vakuumpumpen die Hersteller für Elektronenstrahl- und Vakuumschweißen nennen
Aufgeführt sind die Serien, die der Hersteller selbst für diese Anwendung nennt. „Nur … anzeigen“ setzt den Filter der Produktübersicht.
Ölgeschmierte Drehschieber-Vakuumpumpen
70 Modelle · 1,25–1.800 m³/h
Schrauben-Vakuumpumpen
58 Modelle · 70–5.760 m³/h
Wälzkolben-Vakuumpumpen
43 Modelle · 250–13.540 m³/h
Scroll-Vakuumpumpen
4 Modelle · 6,1–43 m³/h
Atlas Copco nennt die Anwendung, ohne dafür eine Serie zu bestimmen. Becker nennt die Anwendung, ohne dafür eine Serie zu bestimmen.
Produktübersicht
Alle 175 Modelle für Elektronenstrahl- und Vakuumschweißen im Vergleich
Mit den Filtern links grenzen Sie die Auswahl ein – nach Hersteller, Technologie und den Kennwerten der Modelle, wahlweise für 50 oder 60 Hz.
Busch COBRA Industry Serie 36 Modelle
 COBRA NS 0070 CSaugvermögen 70 m³/h 50 Hz85 m³/h 60 HzEnddruck 0,03 mbarMotornennleistung 4 kW 50 Hz4,4 kW 60 HzVarianten
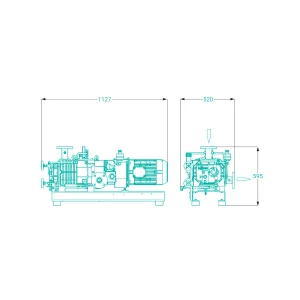 COBRA NC 0100 BSaugvermögen 110 m³/h 50 Hz130 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 3,5 kW 50 Hz4,8 kW 60 HzVarianten 4
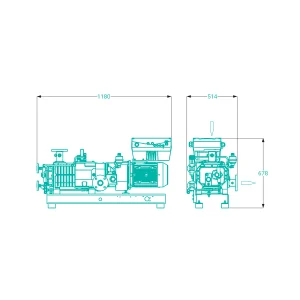 COBRA NC 0100 B ECOTORQUESaugvermögen 130 m³/h 50 Hz130 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 4,8 kW 50 Hz4,8 kW 60 HzVarianten
 COBRA NS 0160 CSaugvermögen 135 m³/h 50 Hz170 m³/h 60 HzEnddruck 0,03 mbarMotornennleistung 5,5 kW 50 Hz6,6 kW 60 HzVarianten
 COBRA NC 0200 BSaugvermögen 220 m³/h 50 Hz265 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 6 kW 50 Hz7,6 kW 60 HzVarianten 4
 COBRA NC 0200 B ECOTORQUESaugvermögen 265 m³/h 50 Hz265 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 7,6 kW 50 Hz7,6 kW 60 HzVarianten
 COBRA NC 0300 BSaugvermögen 320 m³/h 50 Hz385 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 7,5 kW 50 Hz9,5 kW 60 HzVarianten 4
 COBRA NC 0400 BSaugvermögen 350 m³/h 50 Hz420 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 7,5 kW 50 Hz9,5 kW 60 HzVarianten
 COBRA NX 0450 ASaugvermögen 350 m³/h 50 Hz420 m³/h 60 HzEnddruck 0,1 mbarMotornennleistung 7,5 kW 50 Hz9,5 kW 60 HzVarianten
 COBRA NC 0300 B ECOTORQUESaugvermögen 385 m³/h 50 Hz385 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 9,5 kW 50 Hz9,5 kW 60 HzVarianten
 COBRA NC 0400 B ECOTORQUESaugvermögen 420 m³/h 50 Hz420 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 9,5 kW 50 Hz9,5 kW 60 HzVarianten
 COBRA NX 0450 A ECOTORQUESaugvermögen 420 m³/h 50 Hz420 m³/h 60 HzEnddruck 0,1 mbarMotornennleistung 11 kW 50 Hz11 kW 60 HzVarianten
 COBRA NC 0500 BSaugvermögen 490 m³/h 50 Hz490 m³/h 60 HzEnddruck 0,01 mbarMotornennleistung 9 kW 50 Hz9 kW 60 HzVarianten
 COBRA NC 0630 C VRSaugvermögen 580 m³/h 50 Hz680 m³/h 60 HzEnddruck 25 mbarMotornennleistung 22 kW 50 Hz22 kW 60 HzVarianten
 COBRA NS 0600 CSaugvermögen 600 m³/h 50 Hz600 m³/h 60 HzEnddruck 0,01 mbarMotornennleistung 15 kW 50 Hz15 kW 60 HzVarianten
 COBRA NC 0630 CSaugvermögen 630 m³/h 50 Hz630 m³/h 60 HzEnddruck 0,01 mbarMotornennleistung 15 kW 50 Hz17 kW 60 HzVarianten
 COBRA NC 0630 C ECOTORQUESaugvermögen 630 m³/h 50 Hz630 m³/h 60 HzEnddruck 0,01 mbarMotornennleistung 17 kW 50 Hz17 kW 60 HzVarianten
 COBRA DX 0650 A PLUSSaugvermögen 650 m³/h 50 Hz650 m³/h 60 HzEnddruck 0,1 mbarMotornennleistung 15 kW 50 Hz15 kW 60 HzVarianten
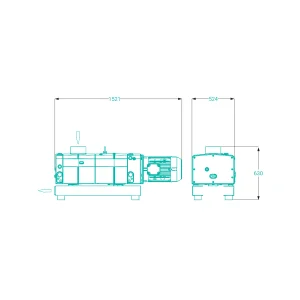 COBRA NX 0650 ASaugvermögen 650 m³/h 50 Hz650 m³/h 60 HzEnddruck 0,1 mbarMotornennleistung 12,5 kW 50 Hz15 kW 60 HzVarianten
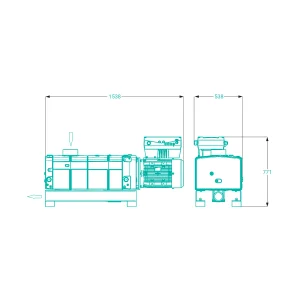 COBRA NX 0650 A ECOTORQUESaugvermögen 650 m³/h 50 Hz650 m³/h 60 HzEnddruck 0,1 mbarMotornennleistung 15 kW 50 Hz15 kW 60 HzVarianten
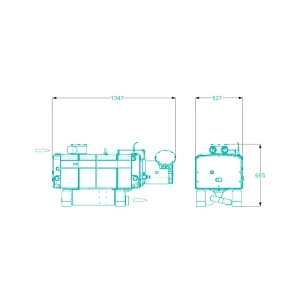 COBRA NF 0750 ASaugvermögen 750 m³/h 50 Hz750 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 15 kW 50 Hz15 kW 60 HzVarianten
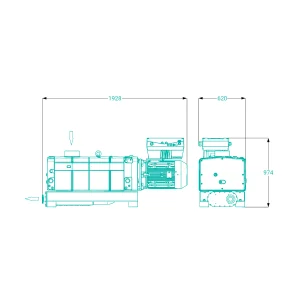 COBRA NC 1000 BSaugvermögen 840 m³/h 50 Hz1.000 m³/h 60 HzEnddruck 0,05 mbarMotornennleistung 22 kW 50 Hz25 kW 60 HzVarianten
 COBRA DX 0950 A PLUSSaugvermögen 950 m³/h 50 Hz950 m³/h 60 HzEnddruck 0,01 mbarMotornennleistung 18,5 kW 50 Hz18,5 kW 60 HzVarianten
Busch PANDA/PUMA Serie 26 Modelle
Busch R5 Serie 58 Modelle
Edwards EXS Serie 11 Modelle
Leybold DRYVAC Serie 9 Modelle
Leybold SCREWLINE Serie 2 Modelle
Pfeiffer Vacuum DuoVane Serie 12 Modelle
Pfeiffer Vacuum HiLobe Serie 17 Modelle
Pfeiffer Vacuum HiScroll Serie 4 Modelle
Kein Modell entspricht diesen Filtern.
Busch COBRA Industry Serie 36 Modelle
Busch PANDA/PUMA Serie 26 Modelle
Busch R5 Serie 58 Modelle
Edwards EXS Serie 11 Modelle
Leybold DRYVAC Serie 9 Modelle
Leybold SCREWLINE Serie 2 Modelle
Pfeiffer Vacuum DuoVane Serie 12 Modelle
Pfeiffer Vacuum HiLobe Serie 17 Modelle
Pfeiffer Vacuum HiScroll Serie 4 Modelle
Modelle, die ein Hersteller nicht mehr im aktuellen Programm führt, stehen in seinem Bereich „Auslaufmodelle“.
Branchen
Wo die Hersteller Elektronenstrahl- und Vakuumschweißen nennen
Diese Einsätze führen die Hersteller auf ihren Seiten auf.
Metallurgie und Wärmebehandlung
Busch, Edwards und Pfeiffer Vacuum führen das Elektronenstrahlschweißen unter Metallurgie und Wärmebehandlung; Edwards nennt dort auch das Plasmaschweißen mit EXS.
Automobil und Transport
Busch nennt das Elektronenstrahlschweißen für Automobil und Transport – porenfreie Schweißnähte mit COBRA, PANDA/PUMA und R5; Pfeiffer Vacuum führt es in dieser Branche ebenfalls auf.
Luft- und Raumfahrt
Atlas Copco nennt das Vakuumschweißen für die Luft- und Raumfahrt: wenig O₂ und N₂, damit die Naht nicht oxidiert, im Nieder- bis Hochvakuum.
Maschinenbau und Fertigung
Becker nennt für den Maschinenbau die Abbrandabsaugung beim Laserschweißen, ohne eine Serie zu nennen.
Häufige Fragen
Häufige Fragen zu Elektronenstrahl- und Vakuumschweißen
Wie funktioniert Elektronenstrahlschweißen im Vakuum?
Das Bauteil liegt in einer Kammer, die vor dem Schweißen evakuiert wird; dann schweißt der Elektronenstrahl die Naht. Busch nennt als Ergebnis porenfreie Schweißnähte, Atlas Copco beschreibt das Vakuumschweißen mit wenig O₂ und N₂, damit die Naht nicht oxidiert.
Warum braucht Elektronenstrahlschweißen ein Vakuum?
Der Elektronenstrahl kann sich nur im Vakuum ungestört ausbreiten, und ohne Luft kommt kein Sauerstoff an die Naht. Atlas Copco nennt wenig O₂ und N₂ gegen Oxidation, Busch porenfreie Schweißnähte.
Wie viel Vakuum braucht eine Schweißkammer?
Atlas Copco nennt für das Vakuumschweißen Nieder- bis Hochvakuum, ohne einen Druck zu beziffern. Die Pumpengröße richtet sich nach Kammergröße und Taktzeit.
Welche Vakuumpumpe für das Elektronenstrahlschweißen?
Busch nennt COBRA, PANDA/PUMA und R5, Pfeiffer Vacuum DuoVane, HiLobe und HiScroll sowie die Familie COMBI, Leybold DRYVAC und SCREWLINE, Edwards EXS. Atlas Copco beschreibt das Vakuumschweißen ohne Serie.
Ölfrei oder ölgeschmiert für das Vakuumschweißen?
Leybold führt mit DRYVAC und SCREWLINE trockene Vakuumpumpen für die Schweißtechnik auf. Busch nennt die ölgeschmierte R5 neben COBRA und PANDA/PUMA, Pfeiffer Vacuum die ölgeschmierte DuoVane neben HiLobe und HiScroll – genannt werden also beide Bauarten.
Was ist Vakuumschweißen?
Schweißen in einer evakuierten Kammer. Atlas Copco beschreibt es für die Luft- und Raumfahrt: wenig O₂ und N₂, damit die Naht nicht oxidiert, im Nieder- bis Hochvakuum.
Welche Vakuumpumpe für das Plasmaschweißen?
Edwards führt EXS für Elektronenstrahl- und Plasmaschweißen auf, ohne die Verfahren näher zu beschreiben.
Wie wird der Abbrand beim Laserschweißen abgesaugt?
Becker nennt die Abbrandabsaugung beim Laserschweißen als Anwendung, ohne eine Serie oder Zahlen zu nennen. Abscheider oder Filter vor der Pumpe halten den Abbrand zurück.
Warum ein Pumpstand mit Wälzkolbenpumpe?
Eine Wälzkolbenpumpe erhöht das Saugvermögen im Feinvakuum, braucht aber eine Vorpumpe – so wird die Kammer nach jedem Beladen schneller auf Arbeitsdruck gebracht. Pfeiffer Vacuum nennt für das Elektronenstrahlschweißen neben DuoVane, HiLobe und HiScroll die Familie COMBI.
Welche Serien nennt Busch für das Schweißen?
Für das Elektronenstrahlschweißen nennt Busch COBRA, PANDA/PUMA und R5 mit porenfreien Schweißnähten, auch im Produktfinder. Auf der Metallurgie-Seite führt Busch das Schweißen mit COBRA und PANDA/PUMA, ohne es zu beschreiben.
Einzelpumpe oder zentrale Vakuumanlage?
Eine zentrale Anlage in einem eigenen Raum hält Lärm und Wärme aus der Produktion fern und passt die Leistung dem Bedarf an. Zentralvakuumsysteme plant und realisiert Eugen Theis Vakuum, ein Unternehmen der Ehrler & Beck-Gruppe – mehr unter Central Vacuum.
Liefert Ehrler & Beck auch Ersatzteile und Service?
Ja. Ehrler & Beck bietet Originalersatzteile und Zubehör sowie Wartung und Reparatur an.
Welche Pumpe passt zu Ihrem Prozess?
Nennen Sie uns Anwendung, Medium und Volumen – wir beraten Sie zu Auswahl, Ersatzteilen und Service.
