Industria
Bombas de vacío para confitería y panadería
Como parte de la industria alimentaria, la producción de confitería necesita vacío para el transporte, el mezclado, el moldeo, la extrusión, el recubrimiento y el envasado; así lo describe Busch. Para la pasta, Atlas Copco menciona el mezclado y la extrusión de la masa al vacío a aprox. 120 mbar, y Pfeiffer Vacuum incluye el sector de la confitería para HiLobe. A continuación puede ver qué series indican los propios fabricantes para estas tareas: 355 modelos de 3 fabricantes.
Comparar 355 modelosVer las aplicaciones
- 355Modelos
- 15Series
- 3Fabricantes
- 7Aplicaciones

En resumen
Confitería y panadería: bombas de vacío – lo esencial
- Aprox. 120 mbarSegún Atlas Copco, la masa de pasta se mezcla y se extruye a aprox. 120 mbar: más rápido, con una distribución del agua más uniforme y una mayor vida útil. Hasta 600 m³/h por línea con 1.500 a 6.000 kg/h; se menciona la GHS VSD+.
- Vapor: 500 mbarEn la pasta sin gluten se genera aire de proceso caliente, húmedo y contaminado con vapor; Atlas Copco indica para ello la DZS VSD+ a 500 mbar.
- Del transporte al envasadoPara la confitería, Busch indica DOLPHIN, R5, MINK, SAMOS y TYR: para el transporte, el mezclado, el moldeo, la extrusión, el recubrimiento y el envasado.
- Cuchilla de aireEn el recubrimiento de chocolate, una cuchilla de aire con soplante alisa la cobertura; Busch indica para ello SAMOS y TYR y, en su buscador de productos, también MINK y SECO.
Aplicaciones
Confitería y panadería: para qué se usan las bombas de vacío
Para cada aplicación: qué aporta el vacío y qué series indican los fabricantes para ella. Los datos proceden de las páginas de los propios fabricantes.
Mezclado y amasado de masas al vacío
Según Atlas Copco, al mezclar y extruir la masa de pasta el agua se distribuye de forma más uniforme, el mezclado es más rápido y aumenta la vida útil; se mencionan la GHS VSD+ a aprox. 120 mbar y hasta 600 m³/h por línea, así como la DZS VSD+ a 500 mbar para la pasta sin gluten. Para la pasta seca, Atlas Copco indica la GHS VSD+ con 350 a 5.400 m³/h, la DZS VSD+ y la LRP. Busch menciona el mezclado en su buscador de productos con R5 y MINK; Pfeiffer Vacuum, con HiLobe.
Cocción, desgasificación y recubrimiento de azúcar
Al vacío, la masa se desgasifica y se cuece con menos calor; Busch menciona también el recubrimiento de azúcar al vacío, en cada caso con DOLPHIN. Para la pasteurización y la esterilización, Busch indica COBRA, DOLPHIN y R5. Pfeiffer Vacuum menciona HiLobe para el mezclado, la preparación y la cocción.
Más sobre Cocción, desgasificación y recubrimiento de azúcar →
Moldes de almidón y desmoldeo
Según Busch, los moldes de almidón se desgasifican antes de la colada; Busch indica para ello DOLPHIN, así como R5 y MINK, y para el desmoldeo, MINK y R5. Para los envases blíster, en los que el vacío forma las cavidades, Busch indica MINK, R5, SAMOS, SECO y TYR.
Extrusión al vacío
En la extrusión al vacío se aspiran las burbujas de aire de la masa. Busch indica para ello DOLPHIN y MINK y, en su buscador de productos, también R5.
Transporte neumático de azúcar, harina e ingredientes
El azúcar y la harina se transportan por vacío; Busch indica DOLPHIN, MINK, SAMOS y TYR. Para el transporte cuidadoso de polvos y granulados, Busch indica MINK, R5, SAMOS y TYR, y para el transporte por aspiración o a presión de materias primas e ingredientes, MINK, SAMOS y TYR.
Más sobre Transporte neumático de azúcar, harina e ingredientes →
Recubrimiento de chocolate con cuchilla de aire
Una cuchilla de aire con soplante alisa la cobertura de chocolate. Busch indica para ello SAMOS y TYR y, en su buscador de productos, MINK, SAMOS y SECO.
Envasado de productos de confitería
Antes del cierre se extrae el aire del envase; Busch indica la serie R5 como estándar y cifra en más de 3 millones las R5 en el mercado del envasado. Para envasadoras de cámara, Busch indica R5, PANDA/PUMA y COBRA; para selladoras de bandejas (traysealer), HUCKEPACK, MINK, COBRA y R5; para blísteres, MINK, R5, SAMOS, SECO y TYR. Pfeiffer Vacuum incluye HiLobe para el envasado al vacío, así como para envolturas y envases.
Fabricantes y series
Confitería y panadería: 3 fabricantes, 15 series
Se indican las series que el propio fabricante menciona para esta industria. «Mostrar solo …» aplica el filtro del resumen de productos.
Atlas Copco
29 modelos · 105–5.136 m³/h
Busch
305 modelos · 3–16.160 m³/h
Pfeiffer Vacuum
21 modelos · 6,1–13.540 m³/h
Resumen de productos
Confitería y panadería: los 355 modelos comparados
Con los filtros de la izquierda puede acotar la selección: por fabricante, tecnología y valores característicos de los modelos, a 50 o 60 Hz.
Atlas Copco Serie DZS VSD+ 5 modelos
 DZS 100 VSD+Velocidad de bombeo 105 m³/h 50 Hz105 m³/h 60 HzPresión final 50 mbarPotencia nominal del motor 3 kW 50 Hz3 kW 60 HzVariantes 3
Atlas Copco Serie GHS VSD+ 21 modelos
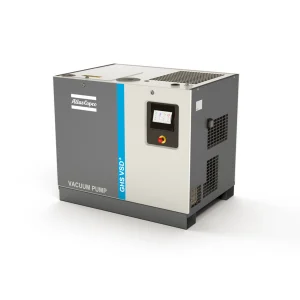 GHS 350 VSD+Velocidad de bombeo 400 m³/h 50 Hz400 m³/h 60 HzPresión final 0,35 mbarPotencia nominal del motor 5,5 kW 50 Hz5,5 kW 60 HzVariantes 29
Atlas Copco Serie LRP VSD+ 3 modelos
Busch Serie COBRA Industry 36 modelos
Busch Serie COBRA Semicon 22 modelos
Busch Serie DOLPHIN 70 modelos
Busch Serie HUCKEPACK 4 modelos
Busch Serie MINK 32 modelos
Busch Serie PANDA/PUMA 26 modelos
Busch Serie R5 58 modelos
Busch Serie SAMOS 31 modelos
Busch Serie SECO 10 modelos
Busch Serie TYR 16 modelos
Pfeiffer Vacuum Serie HiLobe 17 modelos
Pfeiffer Vacuum Serie HiScroll 4 modelos
Ningún modelo coincide con estos filtros.
Atlas Copco Serie DZS VSD+ 5 modelos
Atlas Copco Serie GHS VSD+ 21 modelos
Atlas Copco Serie LRP VSD+ 3 modelos
Busch Serie COBRA Industry 36 modelos
Busch Serie COBRA Semicon 22 modelos
Busch Serie DOLPHIN 70 modelos
Busch Serie HUCKEPACK 4 modelos
Busch Serie MINK 32 modelos
Busch Serie PANDA/PUMA 26 modelos
Busch Serie R5 58 modelos
Busch Serie SAMOS 31 modelos
Busch Serie SECO 10 modelos
Busch Serie TYR 16 modelos
Pfeiffer Vacuum Serie HiLobe 17 modelos
Pfeiffer Vacuum Serie HiScroll 4 modelos
Los modelos que un fabricante ya no tiene en su gama actual figuran en su sección «Modelos descatalogados».
Selección
Confitería y panadería: cómo elegir la bomba de vacío
Lo que los fabricantes destacan para el uso en esta industria.
Vapor y aire de proceso húmedo
Atlas Copco menciona para la pasta sin gluten aire de proceso caliente, húmedo y contaminado con vapor, e indica para ello la DZS VSD+ a 500 mbar; para el mezclado y la extrusión de masa de pasta, la GHS VSD+ a aprox. 120 mbar. Si se mezcla masa al vacío, conviene tener en cuenta el vapor y la humedad en la selección.
Vacío o aire de soplado
No todas las tareas necesitan vacío: para el recubrimiento de chocolate, Busch indica una cuchilla de aire con soplante con SAMOS y TYR; para el transporte de azúcar y harina, DOLPHIN, MINK, SAMOS y TYR. En cambio, el mezclado, la desgasificación, la cocción y el desmoldeo funcionan al vacío (DOLPHIN, R5, MINK).
Tamaño de la línea
Atlas Copco indica para líneas de pasta de 1.500 a 6.000 kg/h hasta 600 m³/h por línea; la serie GHS VSD+ abarca de 350 a 5.400 m³/h. Busch indica varias series para la confitería; Pfeiffer Vacuum, HiLobe.
Envasado
Busch indica la serie R5 como estándar en el envasado al vacío; para blísteres, MINK, R5, SAMOS, SECO y TYR; para selladoras de bandejas, HUCKEPACK y MINK. Pfeiffer Vacuum menciona HiLobe para el envasado al vacío.
Preguntas frecuentes
Confitería y panadería: preguntas frecuentes sobre bombas de vacío
¿Qué bomba de vacío es adecuada para confitería y panadería?
Busch indica para la confitería DOLPHIN, R5, MINK, SAMOS y TYR: para el transporte, el mezclado, el moldeo, la extrusión, el recubrimiento y el envasado. Atlas Copco indica para la fabricación de pasta seca GHS VSD+, DZS VSD+ y LRP; Pfeiffer Vacuum, HiLobe. La serie adecuada depende de la etapa del proceso.
¿Cuánto vacío necesita el mezclado de masa de pasta?
Atlas Copco indica aprox. 120 mbar para el mezclado y la extrusión de masa de pasta con la GHS VSD+ y hasta 600 m³/h por línea con 1.500 a 6.000 kg/h. Para la pasta sin gluten, Atlas Copco indica 500 mbar con la DZS VSD+, porque se genera aire de proceso caliente, húmedo y contaminado con vapor.
¿Por qué mezclar y extruir la masa al vacío?
Según Atlas Copco, el mezclado es más rápido, el agua se distribuye de forma uniforme y aumenta la vida útil. Busch menciona la desgasificación de las masas: las burbujas de aire se aspiran de la masa, por ejemplo en la extrusión al vacío con DOLPHIN y MINK.
¿Qué bomba de vacío para la cocción de productos de confitería?
Busch indica DOLPHIN: la masa se desgasifica y se cuece con menos calor, y el recubrimiento de azúcar también se realiza al vacío. Para la pasteurización y la esterilización, Busch indica COBRA, DOLPHIN y R5; Pfeiffer Vacuum menciona HiLobe para el mezclado, la preparación y la cocción.
¿Qué bomba de vacío para moldes de almidón y colada?
Busch menciona la desgasificación de los moldes de almidón antes de la colada con DOLPHIN, así como R5 y MINK, y para el desmoldeo, MINK y R5.
¿Qué soplante para el recubrimiento de chocolate?
Una cuchilla de aire con soplante alisa la cobertura. Busch indica para ello SAMOS y TYR y, en su buscador de productos, MINK, SAMOS y SECO. En cambio, Busch menciona el recubrimiento de azúcar al vacío con DOLPHIN.
¿Qué bomba de vacío para el transporte neumático de azúcar y harina?
Busch indica DOLPHIN, MINK, SAMOS y TYR para el azúcar y la harina; los polvos y granulados se transportan con cuidado con MINK, R5, SAMOS y TYR, y las materias primas e ingredientes, con MINK, SAMOS y TYR.
¿Qué bomba de vacío para máquinas de envasado en la industria de la confitería?
Busch indica la serie R5 como estándar en el envasado al vacío. Para envases blíster, en los que el vacío forma las cavidades, Busch indica MINK, R5, SAMOS, SECO y TYR; para envasadoras de cámara, R5, PANDA/PUMA y COBRA; para selladoras de bandejas, HUCKEPACK, MINK, COBRA y R5. Pfeiffer Vacuum menciona HiLobe.
¿Qué hacer si el vapor de la masa llega a la bomba de vacío?
Atlas Copco describe precisamente eso para la pasta sin gluten: aire de proceso caliente, húmedo y contaminado con vapor. Para ello se menciona la DZS VSD+ a 500 mbar y, para el mezclado y la extrusión de masa de pasta, la GHS VSD+ a aprox. 120 mbar.
¿Suministra Ehrler & Beck también repuestos y servicio?
Sí. Ehrler & Beck ofrece repuestos originales y accesorios, así como mantenimiento y reparación.
¿Qué bomba se adapta a su proceso?
Indíquenos la aplicación, el medio y el número de máquinas: le asesoramos en la selección, los repuestos y el servicio.
