Aplicación
Bombas de vacío para la desgasificación de extrusoras y la extrusión
En la zona de desgasificación de la extrusora, el vacío extrae el vapor de agua, el aire y las sustancias volátiles de la masa fundida de plástico antes de que pase por la boquilla; después de la extrusora, el vacío mantiene la forma y las dimensiones del perfil o del tubo en el tanque de calibración. Edwards describe la eliminación del vapor de agua y los gases de la masa fundida; Atlas Copco, la depresión constante para la precisión dimensional en la calibración. A continuación puede ver cómo funciona la aplicación, qué vacío indican los fabricantes y qué series suyas están previstas para ello: 377 modelos de 5 fabricantes.
Comparar 377 modelosCómo funciona
- 377Modelos
- 22Series
- 5Fabricantes
- 3–3.500 m³/hVelocidad de bombeo en la desgasificación de extrusoras (Edwards)
Toque los puntos: cada parte de la instalación se explica por sí sola.
En resumen
Desgasificación de extrusoras: lo esencial
- DesgasificaciónEdwards describe la desgasificación de extrusoras como la eliminación del vapor de agua y los gases de la masa fundida e indica GXS, EDS y las series de anillo líquido LR1A, LR1C y LR1D; para bombas de funcionamiento en seco en la desgasificación de extrusoras, Edwards indica 3–3.500 m³/h y presiones finales de hasta 4×10⁻⁴ mbar.
- Presión de procesoLeybold indica para la producción de masterbatch y el compounding una presión de proceso por debajo de 50 mbar (EXTRUVAC VD) y, para extrusoras pequeñas y medianas, la CLAWVAC (EXTRUVAC CP) como alternativa a las bombas de anillo líquido.
- CalibraciónAtlas Copco describe la depresión constante en el tanque de calibración al vacío para la precisión dimensional e indica para la fabricación de tubos corrugados 100–200 mbar(a) con GHS VSD+; según Elmo Rietschle, los calibradores de vacío aseguran la forma y las dimensiones.
- SeriesBusch indica para la extrusión de perfiles, de láminas y de chapas, así como para el compounding, MINK, DOLPHIN, COBRA y HUCKEPACK, y para la calibración también SAMOS; Pfeiffer Vacuum, HiLobe; Atlas Copco, DZS, DWS, AWC, LRP VSD+ y GLS.
Principio de funcionamiento
Cómo funciona: Desgasificación de extrusoras
El dibujo muestra el principio básico en sección. Las instalaciones y bombas de cada fabricante difieren en los detalles.
- FundirEl husillo plastifica el granulado; la humedad y las sustancias volátiles se liberan en la masa fundida.
- DesgasificarEn la zona de desgasificación, el vacío extrae, según Edwards, el vapor de agua y los gases de la masa fundida; Leybold indica para el compounding presiones de proceso por debajo de 50 mbar.
- CalibrarDespués de la boquilla, el tanque de calibración al vacío mantiene la estabilidad de forma y la precisión dimensional del perfil (Atlas Copco); para los tubos corrugados, Atlas Copco indica 100–200 mbar(a) en un molde de vacío móvil.
Vacío y dimensionado
Desgasificación de extrusoras: cuánto vacío se necesita
Lo que dicen los fabricantes sobre presión, velocidad de bombeo y dimensionado.
Qué vacío
Leybold indica para masterbatch y compounding presiones de proceso por debajo de 50 mbar; Edwards indica para bombas de funcionamiento en seco en la desgasificación de extrusoras presiones finales de hasta 4×10⁻⁴ mbar; Atlas Copco, 100–200 mbar(a) para la fabricación de tubos corrugados.
Qué velocidad de bombeo
Edwards indica para bombas de funcionamiento en seco en la desgasificación de extrusoras 3–3.500 m³/h.
Qué determina el dimensionamiento
El tamaño de la extrusora y el proceso: Leybold indica CLAWVAC para extrusoras pequeñas y medianas y VARODRY (EXTRUVAC VD) para extrusoras pequeñas con procesos menos exigentes. Busch distingue la extrusión de perfiles, de láminas y de chapas y el compounding (MINK, DOLPHIN, COBRA, HUCKEPACK) de la calibración de perfiles (DOLPHIN, MINK, SAMOS).
Qué señalan los fabricantes
El vapor de agua y los gases de la masa fundida (Edwards), un vacío estable en las zonas de desgasificación en el compounding y el masterbatch (Edwards) y la alternativa a las bombas de anillo líquido (Leybold). Para la confitería, Busch describe la extrusión al vacío, que aspira las burbujas de aire de la masa (MINK, DOLPHIN y, en el buscador de productos, también R5).
Tecnología
Desgasificación de extrusoras: las bombas de vacío que indican los fabricantes
Se indican las series que el propio fabricante menciona para esta aplicación. «Mostrar solo …» aplica el filtro del resumen de productos.
Bombas de vacío de anillo líquido
115 modelos · 20–16.160 m³/h
Bombas de vacío de tornillo
73 modelos · 70–5.136 m³/h
Bombas de vacío de paletas rotativas lubricadas con aceite
62 modelos · 3–1.800 m³/h
Bombas de vacío Roots
47 modelos · 250–13.540 m³/h
Bombas de vacío de garras
42 modelos · 18–1.150 m³/h
Soplantes de canal lateral
31 modelos · 40–2.200 m³/h
Bombas de vacío de pistón rotativo
4 modelos · 234–442 m³/h
Compresores de garras
3 modelos · 65–238 m³/h
Becker menciona la aplicación sin indicar una serie para ella. Elmo Rietschle menciona la aplicación sin indicar una serie para ella.
Resumen de productos
Desgasificación de extrusoras: los 377 modelos comparados
Con los filtros de la izquierda puede acotar la selección: por fabricante, tecnología y valores característicos de los modelos, a 50 o 60 Hz.
Atlas Copco Serie AWC 9 modelos
Atlas Copco Serie DWS 3 modelos
Atlas Copco Serie DZS 8 modelos
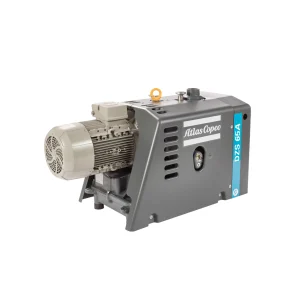 DZS 065AVelocidad de bombeo 65 m³/h 50 Hz78 m³/h 60 HzPresión final 50 mbarPotencia nominal del motor 1,8 kW 50 Hz2,2 kW 60 HzVariantes 12
Atlas Copco Serie GHS VSD+ 21 modelos
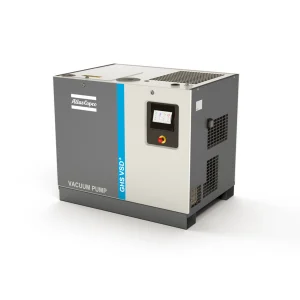 GHS 350 VSD+Velocidad de bombeo 400 m³/h 50 Hz400 m³/h 60 HzPresión final 0,35 mbarPotencia nominal del motor 5,5 kW 50 Hz5,5 kW 60 HzVariantes 29
Atlas Copco Serie GLS 2 modelos
Atlas Copco Serie LRP VSD+ 3 modelos
Busch Serie COBRA Industry 36 modelos
Busch Serie DOLPHIN 70 modelos
Busch Serie HUCKEPACK 4 modelos
Busch Serie MINK 32 modelos
Busch Serie PANDA/PUMA 26 modelos
Busch Serie R5 58 modelos
Busch Serie SAMOS 31 modelos
Edwards Serie EDS 3 modelos
Edwards Serie GXS 10 modelos
Edwards Serie LR1A 12 modelos
Edwards Serie LR1C 9 modelos
Edwards Serie LR1D 12 modelos
Edwards Serie Stokes 4 modelos
Edwards Serie Stokes Microvac 2 modelos
Leybold Serie CLAWVAC 5 modelos
Pfeiffer Vacuum Serie HiLobe 17 modelos
Ningún modelo coincide con estos filtros.
Atlas Copco Serie AWC 9 modelos
Atlas Copco Serie DWS 3 modelos
Atlas Copco Serie DZS 8 modelos
Atlas Copco Serie GHS VSD+ 21 modelos
Atlas Copco Serie GLS 2 modelos
Atlas Copco Serie LRP VSD+ 3 modelos
Busch Serie COBRA Industry 36 modelos
Busch Serie DOLPHIN 70 modelos
Busch Serie HUCKEPACK 4 modelos
Busch Serie MINK 32 modelos
Busch Serie PANDA/PUMA 26 modelos
Busch Serie R5 58 modelos
Busch Serie SAMOS 31 modelos
Edwards Serie EDS 3 modelos
Edwards Serie GXS 10 modelos
Edwards Serie LR1A 12 modelos
Edwards Serie LR1C 9 modelos
Edwards Serie LR1D 12 modelos
Edwards Serie Stokes 4 modelos
Edwards Serie Stokes Microvac 2 modelos
Leybold Serie CLAWVAC 5 modelos
Pfeiffer Vacuum Serie HiLobe 17 modelos
Los modelos que un fabricante ya no tiene en su gama actual figuran en su sección «Modelos descatalogados».
Industrias
Desgasificación de extrusoras: dónde lo indican los fabricantes
Los fabricantes enumeran estos usos en sus propias páginas.
Plásticos y reciclaje
Los fabricantes mencionan la extrusión de plásticos: Edwards y Leybold describen la desgasificación de la masa fundida; Atlas Copco, Elmo Rietschle y Busch, la calibración por vacío; Becker y Pfeiffer Vacuum incluyen en su lista la desgasificación de extrusoras sin describirla.
Confitería y panadería
Busch describe la extrusión al vacío de masas de confitería, en la que se aspiran las burbujas de aire de la masa, con MINK y DOLPHIN.
Preguntas frecuentes
Desgasificación de extrusoras: preguntas frecuentes
¿Cómo funciona la desgasificación de extrusoras?
En la zona de desgasificación de la extrusora, la masa fundida está bajo vacío. Según Edwards, así se eliminan el vapor de agua y los gases de la masa fundida; Busch describe que el vacío elimina los gases y asegura la calidad. Un separador mantiene alejados de la bomba el condensado y la masa fundida arrastrada.
¿Qué bomba de vacío para la desgasificación de extrusoras?
Leybold indica CLAWVAC (EXTRUVAC CP) para extrusoras pequeñas y medianas como alternativa a las bombas de anillo líquido. Edwards indica GXS, EDS y las series de anillo líquido LR1A, LR1C y LR1D; Busch, MINK, DOLPHIN, COBRA y HUCKEPACK, y en el buscador de productos también R5 y PANDA/PUMA. Atlas Copco incluye en su lista DZS, DWS, AWC y LRP VSD+; Pfeiffer Vacuum, HiLobe.
¿Cuánto vacío necesita la desgasificación de extrusoras?
Leybold indica para la producción de masterbatch y el compounding presiones de proceso por debajo de 50 mbar. Edwards indica para bombas de funcionamiento en seco en la desgasificación de extrusoras presiones finales de hasta 4×10⁻⁴ mbar y velocidades de bombeo de 3–3.500 m³/h. Para la calibración, Atlas Copco indica en los tubos corrugados 100–200 mbar(a).
¿Qué bomba de vacío para la calibración por vacío de perfiles y tubos?
Busch indica para la calibración de perfiles y la calibración por vacío DOLPHIN, MINK y SAMOS. Edwards incluye en su lista las series de anillo líquido LR1A, LR1C y LR1D; Atlas Copco, para la fabricación de tubos corrugados, GHS VSD+. Elmo Rietschle describe que los calibradores de vacío aseguran la forma y las dimensiones, sin indicar ninguna serie.
¿Anillo líquido o bomba de vacío seca para la desgasificación de extrusoras?
Se indican ambas. Leybold presenta la CLAWVAC como alternativa a las bombas de anillo líquido para extrusoras pequeñas y medianas; Edwards indica, junto a las bombas de vacío de tornillo de funcionamiento en seco GXS y EDS, también las series de anillo líquido LR1A, LR1C y LR1D; Atlas Copco incluye en su lista las bombas de vacío de garras DZS, las bombas de vacío de tornillo DWS y las bombas de vacío de anillo líquido AWC y LRP VSD+.
¿Por qué hay que extraer los gases y el vapor de agua de la masa fundida?
El gas que queda en la masa fundida forma burbujas y defectos en el perfil, la lámina o la placa. Busch describe que el vacío elimina los gases y asegura así la calidad; Edwards menciona la desgasificación en la producción de láminas y placas de PE, PP, PA y EVOH.
¿Qué bomba de vacío para compounding y masterbatch?
Leybold indica para ello VARODRY (EXTRUVAC VD) con presiones de proceso por debajo de 50 mbar, para extrusoras pequeñas con procesos menos exigentes. Edwards describe un vacío estable en las zonas de desgasificación como requisito. Busch indica para el compounding en extrusora MINK, DOLPHIN, COBRA y HUCKEPACK.
¿Qué vacío necesita la fabricación de tubos corrugados?
Atlas Copco indica 100–200 mbar(a): un molde de vacío móvil da forma al tubo y lo enfría; se indica la GHS VSD+.
¿Qué es la extrusión al vacío en la confitería?
Busch describe la extrusión al vacío en la fabricación de productos de confitería: las burbujas de aire se aspiran de la masa. Se indican MINK y DOLPHIN, y en el buscador de productos también R5.
¿Qué hacer si el vacío en la zona de desgasificación fluctúa?
Edwards indica para el compounding y el masterbatch un vacío estable en las zonas de desgasificación como requisito; Atlas Copco, para la calibración, una depresión constante. Una válvula de regulación antes de la bomba o una bomba regulada por convertidor de frecuencia (Atlas Copco indica GHS VSD+ y LRP VSD+) mantiene la presión; el separador y el filtro deben estar despejados para que la bomba conserve su velocidad de bombeo.
¿Bomba individual o sistema central de vacío?
Una instalación central en un local propio mantiene el ruido y el calor lejos de la producción y adapta la potencia a la demanda. Los sistemas centrales de vacío los planifica y realiza Eugen Theis Vakuum, una empresa del grupo Ehrler & Beck; más información en Central Vacuum.
¿Suministra Ehrler & Beck también repuestos y servicio?
Sí. Ehrler & Beck ofrece repuestos originales y accesorios, así como mantenimiento y reparación.
¿Qué bomba se adapta a su proceso?
Indíquenos la aplicación, el medio y el volumen: le asesoramos en la selección, los repuestos y el servicio.
