Industria
Bombas de vacío para la industria de la madera
El vacío sujeta los tableros en las máquinas de mecanizado CNC, los eleva y los alimenta, prensa chapas, seca e impregna la madera y aspira el serrín. A continuación puede ver qué series indican los propios fabricantes para estas tareas: 462 modelos de 6 fabricantes.
Comparar 462 modelosVer las aplicaciones
- 462Modelos
- 49Series
- 6Fabricantes
- 8Aplicaciones

En resumen
Bombas de vacío para la industria de la madera: lo esencial
- SujeciónLos sistemas de sujeción por vacío fijan los tableros sin dejar marcas de presión. Busch indica para ello de 150 a 500 mbar (abs.) y, para la elevación y la alimentación, de 300 a 900 mbar (abs.).
- Tipos de bombaPara la sujeción, los fabricantes indican bombas de vacío de garras, de paletas rotativas de funcionamiento en seco y lubricadas con aceite, y de tornillo; soplantes de canal lateral para la elevación y la aspiración, y bombas de anillo líquido para el secado y la impregnación.
- TamañoAtlas Copco indica de 200 a 300 m³/h para mesas más pequeñas y de 800 a 900 m³/h para el suministro centralizado de varias mesas. Becker: en el nesting, el dimensionado lo determinan las fugas, no solo la presión final.
- Polvo y energíaContra el polvo de madera, Becker recomienda bombas sin aceite con una gran superficie de filtrado. Una instalación central mantiene el polvo, el ruido y el calor fuera de la nave y, según Becker, ahorra entre un 30 y un 50 % de energía.
Aplicaciones
Para qué necesita la industria de la madera bombas de vacío
Para cada aplicación: qué aporta el vacío y qué series indican los fabricantes para ella. Los datos proceden de las páginas de los propios fabricantes.
Sujeción por vacío en máquinas CNC
Los sistemas de sujeción por vacío fijan los tableros de MDF, aglomerado, contrachapado o madera maciza durante el mecanizado, sin las marcas de presión que las mordazas mecánicas dejarían en la madera. En los puestos de trabajo manual, las ventosas sujetan las piezas al fresar, lijar o cortar. Busch indica para la sujeción de 150 a 500 mbar (abs.).
Elevación, movimiento y alimentación
Los elevadores por vacío y las pinzas de vacío se adhieren a la superficie del tablero por succión: levantan los tableros, los separan y los colocan en la sierra o en la máquina CNC. En los sistemas de alimentación, las ventosas sujetan los tableros en el trayecto entre las estaciones de trabajo. Busch indica para el movimiento y la elevación de 300 a 900 mbar (abs.).
Laminado, chapado y prensado con membrana
El vacío elimina el aire del conjunto prensado para que las chapas, las láminas o los recubrimientos se adhieran con una presión de apriete uniforme y sin inclusiones de aire. Becker indica sus bombas U 5 lubricadas con aceite para exigencias de calidad elevadas y, para instalaciones más pequeñas, la serie KVT sin aceite.
Termoformado
Los tableros de madera o las chapas calentados se colocan sobre un molde; el vacío bajo la pieza la aprieta firmemente contra el molde (Busch). Así se obtienen superficies curvas y formas complejas.
- BuschR5
Secado al vacío
Al vacío, el punto de ebullición del agua desciende. Por eso la madera se seca a menor temperatura, sin daños por exceso de calor. Busch y Elmo Rietschle indican que el secado se acorta de varias semanas a pocos días.
Impregnación
El vacío hace que los productos de impregnación y de conservación penetren de forma uniforme y profunda en la estructura celular de la madera, como protección contra la pudrición, los insectos y los agentes ambientales.
Aspiración de serrín
Al cortar, fresar y lijar se produce serrín. Un sistema de recogida asistido por vacío lo aspira de forma continua para que no se formen depósitos. Busch indica para ello de 800 a 900 mbar (abs.).
Suministro de vacío centralizado
En lugar de una bomba en cada máquina, una instalación central situada en una sala técnica propia abastece a todas las máquinas. Becker y Busch indican menos ruido y menos calor residual en la producción, y Becker, además, menos polvo y virutas en las bombas; Becker cifra el ahorro de energía frente a las soluciones individuales entre un 30 y un 50 %.
- BeckerVARIAIR KVT, VARIAIR KVX, VARIAIR VTLF, VARIAIR VXLF, VARIAIR BCV, VADS 1500+
- Atlas CopcoGHS VSD+
- LeyboldCLAWVAC (Leybold indica para ello los sistemas CPi)
Fabricantes y series
6 fabricantes, 49 series para la industria de la madera
Se indican las series que el propio fabricante menciona para la industria de la madera. «Mostrar solo …» aplica el filtro del resumen de productos.
Atlas Copco
44 modelos · 5–5.136 m³/h
Becker
83 modelos · 1,9–1.180 m³/h
- VT7
- VX4
- U8
- KVT4
- KVX4
- SV16
- VARIAIR KVT3
- VARIAIR KVX3
- BCV7
- VARIAIR BCV3
- VARIAIR SV9
- VTLF6
- VXLF5
- VARIAIR VTLF2
- VARIAIR VXLF2
Busch
201 modelos · 3–16.160 m³/h
Edwards
5 modelos · 65–950 m³/h
Elmo Rietschle
120 modelos · 10–1.280 m³/h
- V-VGD2
- V-VTN3
- V-VCB2
- V-VCA/VCE2
- G-BH1001
- V-VCS13
- V-VCX7
- V-KTR4
- C-KLR2
- C-VLR7
- V-VTR2
- C-VLU4
- G-BH125
- G-BH29
- G-BH715
- G-BH91
- L-BL27
- L-BV24
- L-BV31
- L-BV55
- L-BV74
Leybold
9 modelos · 63–950 m³/h
Elmo Rietschle indica para la transformación de la madera sus series G (canal lateral), L (anillo líquido), V (paletas rotativas) y C (garras), sin asignarlas a aplicaciones concretas. Edwards enumera la industria de la madera como campo de aplicación de las bombas de vacío de garras EDC y nEDC.
Resumen de productos
Los 462 modelos para la industria de la madera, comparados
Con los filtros de la izquierda puede acotar la selección: por fabricante, tecnología y valores característicos de los modelos, a 50 o 60 Hz.
Atlas Copco Serie DVS 10 modelos
 DVS 5Velocidad de bombeo 5 m³/h 50 Hz6 m³/h 60 HzPresión final 120 mbarPotencia nominal del motor 0,12 kW 50 Hz0,15 kW 60 HzVariantes 3
Atlas Copco Serie GHS VSD+ 21 modelos
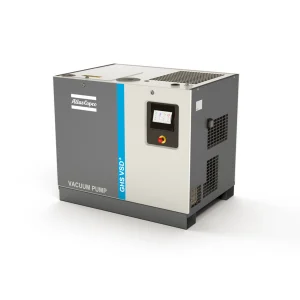 GHS 350 VSD+Velocidad de bombeo 400 m³/h 50 Hz400 m³/h 60 HzPresión final 0,35 mbarPotencia nominal del motor 5,5 kW 50 Hz5,5 kW 60 HzVariantes 29
Atlas Copco Serie GVS 9 modelos
Atlas Copco Serie GVS VSD+ 4 modelos
Becker Serie BCV 7 modelos
Becker Serie KVT 4 modelos
Becker Serie KVX 4 modelos
Becker Serie SV 16 modelos
Becker Serie U 8 modelos
Becker Serie VARIAIR BCV 3 modelos
Becker Serie VARIAIR KVT 3 modelos
Becker Serie VARIAIR KVX 3 modelos
Becker Serie VARIAIR SV 9 modelos
Becker Serie VARIAIR VTLF 2 modelos
Becker Serie VARIAIR VXLF 2 modelos
Becker Serie VT 7 modelos
Becker Serie VTLF 6 modelos
Becker Serie VX 4 modelos
Becker Serie VXLF 5 modelos
Busch Serie DOLPHIN 70 modelos
Busch Serie MINK 32 modelos
Busch Serie R5 58 modelos
Busch Serie SAMOS 31 modelos
Busch Serie SECO 10 modelos
Edwards Serie EDC 2 modelos
Edwards Serie nEDC 3 modelos
Elmo Rietschle Serie C-KLR 2 modelos
Elmo Rietschle Serie C-VLR 7 modelos
Elmo Rietschle Serie C-VLU 4 modelos
Elmo Rietschle Serie G-BH1 25 modelos
Elmo Rietschle Serie G-BH2 9 modelos
Elmo Rietschle Serie G-BH7 15 modelos
Elmo Rietschle Serie G-BH9 1 modelo
Elmo Rietschle Serie G-BH100 1 modelo
Elmo Rietschle Serie L-BL2 7 modelos
Elmo Rietschle Serie L-BV2 4 modelos
Elmo Rietschle Serie L-BV3 1 modelo
Elmo Rietschle Serie L-BV5 5 modelos
Elmo Rietschle Serie L-BV7 4 modelos
Elmo Rietschle Serie V-KTR 4 modelos
Elmo Rietschle Serie V-VCA/VCE 2 modelos
Elmo Rietschle Serie V-VCB 2 modelos
Elmo Rietschle Serie V-VCS 13 modelos
Elmo Rietschle Serie V-VCX 7 modelos
Elmo Rietschle Serie V-VGD 2 modelos
Elmo Rietschle Serie V-VTN 3 modelos
Elmo Rietschle Serie V-VTR 2 modelos
Leybold Serie CLAWVAC 5 modelos
Leybold Serie NOVADRY 4 modelos
Ningún modelo coincide con estos filtros.
Atlas Copco Serie DVS 10 modelos
Atlas Copco Serie GHS VSD+ 21 modelos
Atlas Copco Serie GVS 9 modelos
Atlas Copco Serie GVS VSD+ 4 modelos
Becker Serie BCV 7 modelos
Becker Serie KVT 4 modelos
Becker Serie KVX 4 modelos
Becker Serie SV 16 modelos
Becker Serie U 8 modelos
Becker Serie VARIAIR BCV 3 modelos
Becker Serie VARIAIR KVT 3 modelos
Becker Serie VARIAIR KVX 3 modelos
Becker Serie VARIAIR SV 9 modelos
Becker Serie VARIAIR VTLF 2 modelos
Becker Serie VARIAIR VXLF 2 modelos
Becker Serie VT 7 modelos
Becker Serie VTLF 6 modelos
Becker Serie VX 4 modelos
Becker Serie VXLF 5 modelos
Busch Serie DOLPHIN 70 modelos
Busch Serie MINK 32 modelos
Busch Serie R5 58 modelos
Busch Serie SAMOS 31 modelos
Busch Serie SECO 10 modelos
Edwards Serie EDC 2 modelos
Edwards Serie nEDC 3 modelos
Elmo Rietschle Serie C-KLR 2 modelos
Elmo Rietschle Serie C-VLR 7 modelos
Elmo Rietschle Serie C-VLU 4 modelos
Elmo Rietschle Serie G-BH1 25 modelos
Elmo Rietschle Serie G-BH2 9 modelos
Elmo Rietschle Serie G-BH7 15 modelos
Elmo Rietschle Serie G-BH9 1 modelo
Elmo Rietschle Serie G-BH100 1 modelo
Elmo Rietschle Serie L-BL2 7 modelos
Elmo Rietschle Serie L-BV2 4 modelos
Elmo Rietschle Serie L-BV3 1 modelo
Elmo Rietschle Serie L-BV5 5 modelos
Elmo Rietschle Serie L-BV7 4 modelos
Elmo Rietschle Serie V-KTR 4 modelos
Elmo Rietschle Serie V-VCA/VCE 2 modelos
Elmo Rietschle Serie V-VCB 2 modelos
Elmo Rietschle Serie V-VCS 13 modelos
Elmo Rietschle Serie V-VCX 7 modelos
Elmo Rietschle Serie V-VGD 2 modelos
Elmo Rietschle Serie V-VTN 3 modelos
Elmo Rietschle Serie V-VTR 2 modelos
Leybold Serie CLAWVAC 5 modelos
Leybold Serie NOVADRY 4 modelos
Para instalaciones centrales, Becker indica además la bomba de vacío de tornillo VADS 1500+. Los modelos que un fabricante ya no tiene en su gama actual figuran en su sección «Modelos descatalogados».
Selección
Cómo elegir la bomba de vacío para la industria de la madera
Lo que los fabricantes destacan para el uso en la industria de la madera.
Las fugas cuentan más que la presión final
En el nesting, la herramienta fresa contornos abiertos a través del tablero; por las ranuras de corte entra aire continuamente. Becker señala que entonces no decide solo la presión final, sino la capacidad de aspiración disponible con esas fugas. Para el dimensionado cuentan el tamaño del tablero, la densidad del material, la estrategia de mecanizado y las fugas totales.
Polvo y virutas
A través de las fugas, las virutas y el polvo de serrado llegan a la bomba. Becker recomienda filtros de entrada de gran superficie y con elementos de fácil acceso; en la serie VTLF, de funcionamiento en seco, no hay aceite que pueda combinarse con el polvo de madera y formar depósitos. Leybold indica que sus bombas de garras CLAWVAC se pueden limpiar in situ en pocos minutos tras la entrada de partículas.
Velocidad según la demanda
Las bombas con regulación de frecuencia adaptan la capacidad de aspiración al tamaño de la pieza y a la demanda. Atlas Copco indica para ello la GHS VSD+; Becker, sus versiones VARIAIR, y Leybold, el control VAControl CAB, que reduce la velocidad en cuanto se alcanza el vacío necesario.
Bomba individual o instalación central
Atlas Copco indica bombas de 200 a 300 m³/h para mesas más pequeñas y de 800 a 900 m³/h para las bombas que abastecen de forma centralizada a varias mesas. Según Atlas Copco, las bombas situadas directamente en la máquina desprenden más calor y ruido a su entorno; las bombas centrales pueden instalarse en otro lugar. Para pocas máquinas, Atlas Copco considera razonables las bombas individuales; para producciones mayores, un suministro centralizado.
Preguntas frecuentes
Preguntas frecuentes sobre bombas de vacío en la industria de la madera
¿Qué bomba de vacío es adecuada para una fresadora CNC con mesa de vacío?
Para la sujeción, los fabricantes indican bombas de vacío de garras (Becker BCV, Busch MINK, Leybold CLAWVAC, Atlas Copco DZS), bombas de vacío de paletas rotativas de funcionamiento en seco (Becker VTLF, VXLF, KVT, KVX, Busch SECO, Atlas Copco DVS), bombas de vacío de paletas rotativas lubricadas con aceite (Busch R5) y bombas de vacío de tornillo (Atlas Copco GHS VSD+, Leybold NOVADRY). Becker indica para sus series: BCV, de 275 a 600 m³/h y de 150 a 200 mbar; VTLF y VXLF, de 280 a 570 m³/h y de 200 a 350 mbar; KVT y KVX, de 67 a 145 m³/h y 100 mbar. Más información en la página Sujeción por vacío en máquinas CNC.
¿Cuánto vacío necesita una mesa de vacío?
Busch indica para la sujeción en máquinas CNC de 150 a 500 mbar (abs.), es decir, aproximadamente de 0,5 a 0,86 bar por debajo de la presión ambiente; para el movimiento y la elevación, de 300 a 900 mbar (abs.), y para la aspiración de serrín, de 800 a 900 mbar (abs.). Cuanto menor es la presión absoluta bajo el tablero, con más fuerza lo presiona el aire ambiente contra la mesa: con una diferencia de presión de 800 mbar, con unos 80 kN por metro cuadrado. Lo decisivo es que la bomba mantenga ese vacío también con fugas.
¿Por qué la madera se sujeta con vacío y no con mordazas?
Las mordazas mecánicas pueden dañar la madera y dejan marcas; la sujeción magnética no funciona con la madera. Los sistemas de sujeción por vacío sujetan la pieza en toda su superficie y sin marcas de presión, y la cara superior queda libre para la herramienta: así lo describen Atlas Copco, Busch y Leybold.
¿Bomba de vacío sin aceite o lubricada con aceite para la industria de la madera?
Se mencionan ambas. Para aplicaciones con mucho polvo, Becker recomienda bombas sin aceite con una gran superficie de filtrado (VTLF, VXLF, BCV), porque en ellas no hay aceite que pueda combinarse con el polvo de madera y formar depósitos; para instalaciones de laminado con altas exigencias de calidad, en cambio, Becker indica su serie U 5 lubricada con aceite. Busch indica para la sujeción tanto las MINK y SECO de funcionamiento en seco como la R5 lubricada con aceite, que Busch también indica para las prensas de laminado y el termoformado. Atlas Copco enumera para la industria de la madera la DVS de funcionamiento en seco, la GVS lubricada con aceite y la bomba de vacío de tornillo con inyección de aceite GHS VSD+.
¿Es adecuado un compresor de canal lateral para la mesa de vacío?
Para la sujeción en máquinas CNC, Becker y Busch no indican soplantes de canal lateral, sino bombas de vacío de garras, de paletas rotativas y de tornillo. Las soplantes de canal lateral las enumeran para tareas en las que basta un vacío menor: Busch, la SAMOS para la elevación y la alimentación de tableros y la aspiración de serrín (de 300 a 900 mbar abs.); Becker, la serie SV para elevadores por vacío. Atlas Copco indica sus soplantes de canal lateral de las series DB para mesas de vacío.
¿Qué tamaño debe tener la bomba de vacío?
Atlas Copco indica de 200 a 300 m³/h para mesas más pequeñas y de 800 a 900 m³/h para bombas que abastecen de forma centralizada a varias mesas. Como magnitudes que determinan el dimensionado, Becker indica el tamaño del tablero, la densidad del material, la estrategia de mecanizado y las fugas totales: en el nesting con contornos abiertos no decide solo la presión final, sino la capacidad de aspiración disponible con esas fugas.
¿Qué bomba de vacío para prensas de chapado y prensas de membrana?
Para prensas de laminado y de chapado, Busch indica la R5 lubricada con aceite; Becker, para altas exigencias de calidad, la U 5 lubricada con aceite y, para instalaciones más pequeñas, la KVT sin aceite; Leybold, para prensas de laminado 3D, la bomba de vacío de tornillo NOVADRY, y Atlas Copco, para el laminado de madera, la GHS 1202 a 2002 VSD+. El vacío elimina el aire del conjunto prensado para que la chapa, la lámina o el recubrimiento se adhieran con una presión de apriete uniforme y sin inclusiones de aire.
¿Qué bomba de vacío para elevadores por vacío y manipulación de tableros?
Busch indica para el movimiento y la elevación de 300 a 900 mbar (abs.) y las series SAMOS, MINK y SECO, y para sistemas de alimentación también la R5. Becker indica la serie SV para elevadores por vacío y la BCV para pick and place; Leybold, la CLAWVAC.
¿Cómo acorta el vacío el secado de la madera?
Al vacío, el agua hierve a menor temperatura. La madera cede su agua más rápido y no se sobrecalienta. Busch y Elmo Rietschle indican una duración del secado de pocos días en lugar de varias semanas; Busch indica para ello la MINK y la DOLPHIN, y Leybold, la CLAWVAC y la NOVADRY.
¿Qué ayuda contra el polvo de madera en la bomba de vacío?
A través de las fugas, las virutas y el polvo de serrado llegan a la bomba; un filtro de aspiración obstruido es lo primero que hay que comprobar cuando disminuye la capacidad de aspiración. Becker recomienda filtros de entrada de gran superficie y con elementos de fácil acceso, e indica para aplicaciones con mucho polvo las VTLF, VXLF y BCV sin aceite. Leybold indica que la CLAWVAC se puede limpiar in situ en pocos minutos tras la entrada de partículas. Una instalación central de vacío fuera de la zona de producción mantiene el polvo y las virutas alejados de las bombas (Becker). Filtros adecuados: Repuestos y accesorios.
¿Una bomba en cada máquina o un sistema central de vacío?
Según Atlas Copco, para pocas máquinas CNC las bombas individuales suelen ser la mejor opción, y para producciones mayores, las bombas centrales. Becker describe instalaciones centrales que generan el vacío fuera de la zona de producción y lo regulan según la demanda, e indica un consumo de energía entre un 30 y un 50 % inferior frente a las soluciones individuales. Los sistemas centrales de vacío los planifica y realiza Eugen Theis Vakuum, una empresa del grupo Ehrler & Beck; más información en Central Vacuum.
¿Suministra Ehrler & Beck también repuestos y servicio?
Sí. Ehrler & Beck ofrece repuestos originales y accesorios, así como mantenimiento y reparación.
¿Qué bomba se adapta a su máquina?
Indíquenos la aplicación, el tamaño de los tableros y el número de máquinas: le asesoramos en la selección, los repuestos y el servicio.
