Aplicación
Sujeción por vacío en máquinas CNC
En las máquinas de mecanizado CNC, el vacío sujeta la pieza sin dañarla. Aquí encontrará cómo funciona la sujeción, qué vacío indican los fabricantes y qué series suyas están previstas para ello: 179 modelos de 4 fabricantes.
Comparar 179 modelosAsí funciona la sujeción
- 179Modelos
- 17Series
- 4Fabricantes
- 150–500 mbarabs. para la sujeción (Busch)
Toque los puntos: cada parte del sistema de sujeción se explica por sí sola.
En resumen
Sujeción por vacío y mesa de vacío: lo esencial
- PrincipioBajo la pieza se evacúa una superficie estanca; la presión atmosférica del entorno presiona el tablero contra la mesa: con una diferencia de presión de 800 mbar, con unos 80 kN por metro cuadrado.
- DepresiónBusch indica para la sujeción de 150 a 500 mbar (abs.), es decir, aproximadamente de 0,5 a 0,86 bar por debajo de la presión ambiente. Lo decisivo es que la bomba mantenga el vacío también con fugas.
- BombaBombas de vacío de garras, de paletas rotativas (de funcionamiento en seco o lubricadas con aceite) y de tornillo. Atlas Copco indica de 200 a 300 m³/h para mesas más pequeñas y de 800 a 900 m³/h para el suministro centralizado.
- MaterialEl MDF y el aglomerado son porosos y dejan pasar aire; el nesting con contornos abiertos aumenta las fugas (Becker). Si el vacío cae por debajo de un valor límite, el tablero puede desplazarse (Leybold).
Principio de funcionamiento
Así funciona la sujeción por vacío en la mesa de vacío
Leybold describe dos métodos principales: la mesa de rejilla, en la que un cordón de estanqueidad delimita la superficie bajo el tablero, y las mesas con pods de vacío, que se giran hacia arriba o hacia abajo según la forma de la pieza. Busch describe sistemas de sujeción con varias ventosas que se adaptan a la forma y al tamaño de la pieza.
El dibujo muestra el principio básico en sección. Las mesas de sujeción y las bombas de cada fabricante difieren en los detalles.
- SelladoEl cordón de estanqueidad, las ventosas o los pods delimitan la superficie bajo la pieza.
- EvacuaciónLa bomba aspira el aire de debajo del tablero. Con una diferencia de presión de 800 mbar, el aire ambiente presiona con unos 80 kN sobre cada metro cuadrado, el equivalente al peso de algo más de 8 toneladas.
- RetenciónEl vacío debe mantenerse estable durante todo el mecanizado. Si cae por debajo de un valor determinado, el tablero puede desplazarse (Leybold).
Vacío y dimensionado
Cuánta depresión necesita una mesa de vacío
Cuanto menor es la presión absoluta bajo la pieza, mayor es la diferencia de presión con el entorno y con más fuerza se presiona el tablero.
Vacío en procesos CNC según Busch (mbar abs.)
Capacidad de aspiración con fugas
Becker: no decide solo la presión final, sino la capacidad de aspiración disponible en condiciones reales de fuga. Las aplicaciones de nesting suelen necesitar caudales de aspiración elevados.
Qué determina el tamaño
Becker indica el tamaño del tablero, la densidad del material, la estrategia de mecanizado y las fugas totales. Atlas Copco: las piezas más grandes necesitan ventosas más grandes.
Valores orientativos del caudal
Atlas Copco indica bombas de 200 a 300 m³/h para mesas más pequeñas y de 800 a 900 m³/h para bombas que abastecen de forma centralizada a varias mesas.
Velocidad según la demanda
Las bombas con regulación de frecuencia adaptan la capacidad de aspiración al tamaño y al material de la pieza (Becker VARIAIR) y compensan la pérdida de capacidad de aspiración en caso de fugas (Atlas Copco VSD). Leybold indica el control VAControl CAB, que reduce la velocidad entre los ciclos y durante ellos en cuanto se alcanza el vacío necesario.
Tecnología
¿Qué bomba de vacío para la fresadora CNC? Las series de los fabricantes
Se indican las series que el propio fabricante menciona para la sujeción por vacío o el fresado CNC. «Mostrar solo …» aplica el filtro del resumen de productos.
Bombas de vacío de paletas rotativas lubricadas con aceite
58 modelos · 3–1.800 m³/h
Bombas de vacío de paletas rotativas de funcionamiento en seco
49 modelos · 3–560 m³/h
Bombas de vacío de garras
47 modelos · 18–1.150 m³/h
Bombas de vacío de tornillo
25 modelos · 63–5.136 m³/h
Además, Atlas Copco indica sus bombas de vacío de garras DZS para el fresado CNC y sus soplantes de canal lateral de las series DB (DBS, DBSt, DBD, DBDt) para mesas de vacío; la serie DZS incluye también versiones de presión y por eso no figura en la lista siguiente. Elmo Rietschle menciona la fijación en máquinas CNC como aplicación en la transformación de la madera, sin indicar para ello una serie.
Resumen de productos
Los 179 modelos para la sujeción por vacío, comparados
Con los filtros de la izquierda puede acotar la selección: por fabricante, tecnología y valores característicos de los modelos, a 50 o 60 Hz.
Atlas Copco Serie DVS 10 modelos
 DVS 5Velocidad de bombeo 5 m³/h 50 Hz6 m³/h 60 HzPresión final 120 mbarPotencia nominal del motor 0,12 kW 50 Hz0,15 kW 60 HzVariantes 3
Atlas Copco Serie GHS VSD+ 21 modelos
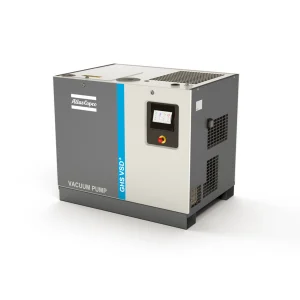 GHS 350 VSD+Velocidad de bombeo 400 m³/h 50 Hz400 m³/h 60 HzPresión final 0,35 mbarPotencia nominal del motor 5,5 kW 50 Hz5,5 kW 60 HzVariantes 29
Becker Serie BCV 7 modelos
Becker Serie KVT 4 modelos
Becker Serie KVX 4 modelos
Becker Serie VARIAIR BCV 3 modelos
Becker Serie VARIAIR KVT 3 modelos
Becker Serie VARIAIR KVX 3 modelos
Becker Serie VARIAIR VTLF 2 modelos
Becker Serie VARIAIR VXLF 2 modelos
Becker Serie VTLF 6 modelos
Becker Serie VXLF 5 modelos
Busch Serie MINK 32 modelos
Busch Serie R5 58 modelos
Busch Serie SECO 10 modelos
Leybold Serie CLAWVAC 5 modelos
Leybold Serie NOVADRY 4 modelos
Ningún modelo coincide con estos filtros.
Atlas Copco Serie DVS 10 modelos
Atlas Copco Serie GHS VSD+ 21 modelos
Becker Serie BCV 7 modelos
Becker Serie KVT 4 modelos
Becker Serie KVX 4 modelos
Becker Serie VARIAIR BCV 3 modelos
Becker Serie VARIAIR KVT 3 modelos
Becker Serie VARIAIR KVX 3 modelos
Becker Serie VARIAIR VTLF 2 modelos
Becker Serie VARIAIR VXLF 2 modelos
Becker Serie VTLF 6 modelos
Becker Serie VXLF 5 modelos
Busch Serie MINK 32 modelos
Busch Serie R5 58 modelos
Busch Serie SECO 10 modelos
Leybold Serie CLAWVAC 5 modelos
Leybold Serie NOVADRY 4 modelos
Los modelos que un fabricante ya no tiene en su gama actual figuran en su sección «Modelos descatalogados».
Industrias
La sujeción por vacío en otras industrias
El vacío no solo sujeta madera. Los fabricantes enumeran estos usos en sus propias páginas.
Industria de la madera
Tableros en máquinas de mecanizado CNC y en puestos de trabajo manual; lo mencionan Atlas Copco, Becker, Busch, Elmo Rietschle y Leybold.
Vidrio, plástico y chapa metálica
Sujeción de materiales en placas como vidrio, plástico o chapa metálica (Becker).
Imprenta y papel
Planchas de impresión en insoladoras y sistemas CTP; productos impresos y de papel en mesas de corte y máquinas de serigrafía (Becker).
Textiles y cuero
Textiles y cuero en mesas de corte (Becker). En las mesas de corte de tejidos, un colchón de aire posiciona el tejido y el vacío lo sujeta durante el corte (Elmo Rietschle).
Piedra
El vacío da a la piedra una sujeción segura durante el corte y el pulido (Atlas Copco).
Electrónica y semiconductores
Fijación de componentes en procesos de ensayo de la industria de semiconductores (Becker).
Procesado de pescado
El vacío de retención fija el pescado sobre la mesa de fileteado para que los cortes sean precisos (Busch).
Preguntas frecuentes
Preguntas frecuentes sobre la mesa de vacío y la sujeción por vacío
¿Cómo funciona una mesa de vacío en la fresadora CNC?
Bajo la pieza se evacúa una superficie estanca: en la mesa de rejilla, un cordón de estanqueidad colocado en las ranuras delimita la superficie; con ventosas y pods de vacío, es la superficie de las ventosas. La bomba de vacío aspira el aire de debajo, y la presión atmosférica del entorno presiona el tablero contra la mesa: con una diferencia de presión de 800 mbar, con unos 80 kN por metro cuadrado, el equivalente al peso de algo más de 8 toneladas. El dibujo de arriba muestra la estructura en sección.
¿Cuánto vacío necesita una mesa de vacío?
Busch indica para la sujeción en máquinas CNC de 150 a 500 mbar (abs.), es decir, aproximadamente de 0,5 a 0,86 bar por debajo de la presión ambiente. Lo decisivo es que la bomba mantenga ese vacío también con fugas: en el nesting con contornos abiertos, las fugas son elevadas. Para el movimiento y la elevación de tableros, Busch indica de 300 a 900 mbar (abs.).
¿Qué bomba de vacío es adecuada para una fresadora CNC?
Bombas de vacío de garras (Becker BCV, Busch MINK, Leybold CLAWVAC, Atlas Copco DZS), bombas de vacío de paletas rotativas de funcionamiento en seco (Becker VTLF, VXLF, KVT, KVX, Busch SECO, Atlas Copco DVS), bombas de vacío de paletas rotativas lubricadas con aceite (Busch R5) y bombas de vacío de tornillo (Atlas Copco GHS VSD+, Leybold NOVADRY). Becker indica para sus series: BCV, de 275 a 600 m³/h y de 150 a 200 mbar; VTLF y VXLF, de 280 a 570 m³/h y de 200 a 350 mbar; KVT y KVX, de 67 a 145 m³/h y 100 mbar. Todos los modelos figuran en el resumen de productos.
¿Qué tamaño debe tener la bomba de vacío?
Atlas Copco indica de 200 a 300 m³/h para mesas más pequeñas y de 800 a 900 m³/h para bombas que abastecen de forma centralizada a varias mesas. Como magnitudes que determinan el dimensionado, Becker indica el tamaño del tablero, la densidad del material, la estrategia de mecanizado y las fugas totales.
¿Es adecuado un compresor de canal lateral como bomba de vacío para la mesa de vacío?
Para la sujeción en máquinas CNC, Becker y Busch no indican soplantes de canal lateral, sino bombas de vacío de garras, de paletas rotativas y de tornillo. Las soplantes de canal lateral las enumeran para tareas en las que basta un vacío menor: Busch, la SAMOS para la elevación y la alimentación de tableros y la aspiración de serrín (de 300 a 900 mbar abs.); Becker, la serie SV para elevadores por vacío. Atlas Copco indica sus soplantes de canal lateral de las series DB para mesas de vacío.
Sin aceite o lubricada con aceite: ¿qué bomba para la mesa de sujeción?
Busch indica para la sujeción tanto las MINK y SECO de funcionamiento en seco como la R5 lubricada con aceite. Becker indica para la sujeción en CNC las BCV, VTLF, VXLF, KVT y KVX sin aceite y recomienda para aplicaciones con mucho polvo bombas con una gran superficie de filtrado, en las que no hay aceite que pueda combinarse con el polvo de madera y formar depósitos. Atlas Copco indica para el fresado y la sujeción en CNC la DVS de funcionamiento en seco, la bomba de vacío de garras DZS y la bomba de vacío de tornillo GHS VSD+.
Mesa de rejilla, ventosas o pods de vacío: ¿cuál es la diferencia?
Leybold describe dos métodos principales: la mesa de rejilla, en la que un cordón de estanqueidad colocado en las ranuras delimita la superficie bajo el tablero, y las mesas con pods de vacío, que se giran hacia arriba o hacia abajo según la forma de la pieza. Busch describe sistemas de sujeción con varias ventosas que se adaptan a la forma y al tamaño de la pieza; Atlas Copco: las piezas más grandes necesitan ventosas más grandes.
¿Por qué se desplaza la pieza durante el fresado?
Becker indica como causas típicas un vacío insuficiente con materiales porosos como el MDF o el aglomerado y las fugas elevadas en el nesting. Leybold: si el vacío cae por debajo de un valor determinado, el tablero puede desplazarse y el corte se resiente. Las bombas con regulación de frecuencia compensan la pérdida de capacidad de aspiración en caso de fugas (Atlas Copco VSD).
¿Por qué la mesa de vacío sujeta peor el MDF o el aglomerado que los materiales densos?
El MDF y el aglomerado son porosos: a través del material entra aire continuamente, y bajo el tablero se forma un vacío más débil que con materiales densos. Becker indica un vacío insuficiente con materiales porosos como causa típica de que las piezas se desplacen y enumera sus series para sujetar MDF, aglomerado, contrachapado y madera maciza también con fugas elevadas.
¿Bomba individual o sistema central de vacío?
Atlas Copco considera razonables las bombas situadas directamente en la máquina para aplicaciones pequeñas con pocas máquinas CNC, y las instalaciones centrales, a menudo la mejor solución en las producciones de mayor tamaño. Los sistemas centrales de vacío los planifica y realiza Eugen Theis Vakuum, una empresa del grupo Ehrler & Beck; más información en Central Vacuum.
¿Suministra Ehrler & Beck también repuestos y servicio?
Sí. Ehrler & Beck ofrece repuestos originales y accesorios, así como mantenimiento y reparación.
¿Qué bomba se adapta a su mesa de sujeción?
Indíquenos el tamaño de la mesa, el material y el número de máquinas: le asesoramos en la selección, los repuestos y el servicio.
